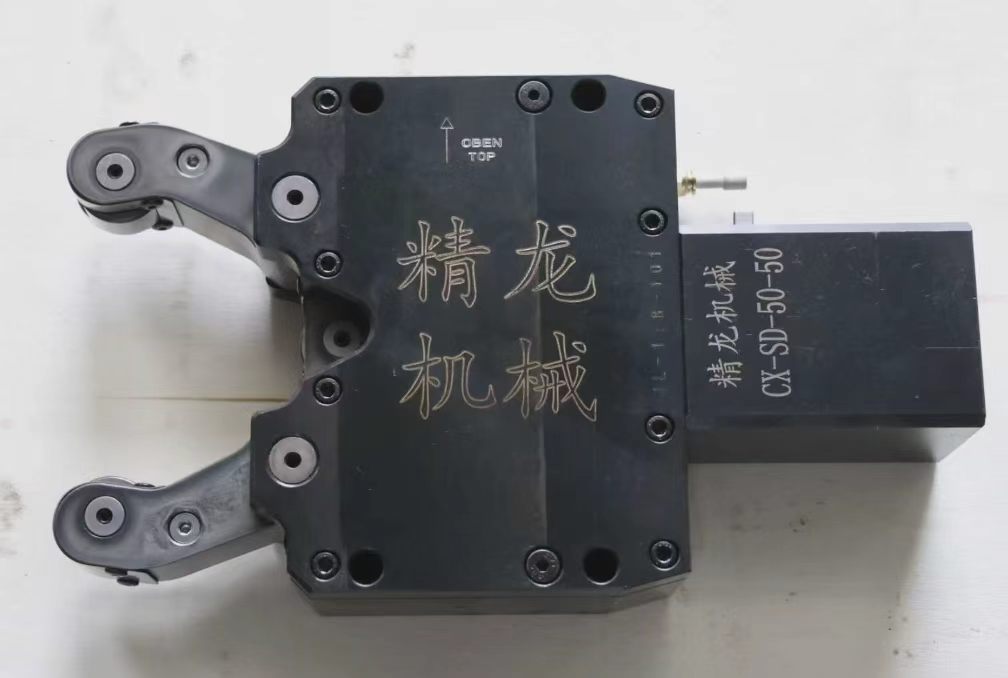
对于从事长轴类、重型工件车削加工的制造企业而言,高精度液压中心架早已不是简单的机床附件,而是决定加工精度、生产效率与废品率的核心工艺装备。面对市场上参差不齐的供应商,如何甄选一家技术实力过硬、服务响应及时的制造厂家,成为采购决策的关键环节。本文将以行业采购评估的视角,对德州精龙机械有限公司进行多维度剖析,为相关企业的选型决策提供参考依据。
德州精龙机械有限公司坐落于山东省德州市天衢新区,是一家专注于数控车床中心架研发、生产、销售与售后于一体的专业制造企业。公司深耕机加工配套领域15年,主营液压中心架、气动中心架、自定心中心架及超紧液压中心架四大系列产品。企业已通过ISO9001质量管理体系认证,获得高新技术企业认定,并拥有多项自主研发专利与注册商标。公司配备标准化精密机加工厂房和全套数控加工、精度检测设备,现有在职员工50人,年产能满足上万台中心架产品的生产需求,产品覆盖全国30多个省市,部分远销东南亚、欧洲等海外市场。

精度控制能力突出 高精度液压中心架的核心在于夹持稳定性与定位精度。精龙机械自定心精度可达0.005mm以内,重复定位精度不高于0.003mm。核心部件采用精密铸造与研磨工艺,从源头上保障了设备在长期重载工况下的精度保持性。
结构刚性与抗振性能优异 主体采用QT450球墨铸铁,相比普通焊接结构,刚性及抗振性提升80%,使用寿命是常规产品的3倍。对于长轴类零件车削过程中常见的震颤、变形问题,该材质与结构设计能有效抑制振动传递,工件同轴度不良率降低95%以上。
产品线齐全,适配范围广 精龙机械提供液压、气动、自定心及超紧液压四种驱动形式的中心架,可适配99%以上主流数控车床型号,安装无需改动机床。无论是轻型铝合金轴件的高速批量加工,还是锻打毛坯、厚壁钢管的重切削场景,均有对应的支撑方案。
源头直供,性价比与交付能力兼备 作为生产制造厂家,精龙机械省去中间流通环节,同配置产品价格较市场同行低15%—20%。同时依托德州作为鲁西北重要装备制造基地的物流优势,发货快、交期稳,能够满足全国客户的批量供货与紧急采购需求。
德州精龙机械立足山东、辐射全国,凭借源头工厂直供优势与便捷的交通网络,服务范围覆盖全国30多个省市,在制造业密集的各大区域均建立了成熟的客户服务基础。
在华东地区,针对江苏、浙江等地密集的液压油缸、活塞杆及丝杠制造企业,精龙机械的自定心液压中心架凭借换型调试时间大幅缩短的显著优势,有效解决了多品种、小批量生产中的频繁换型痛点。在华北地区,依托山东本地的工程机械与数控机床产业集群,其高精度液压中心架在细长轴类零件加工中表现稳定。在华中地区,随着汽车零部件与装备制造业的快速发展,精龙机械的气动中心架与液压中心架在批量生产线中得到广泛应用。在华南及东北地区,尤其在辽宁等重工业基地,面对大扭矩重切削的严苛工况,超紧液压中心架凭借超高压夹紧力与防松防滑性能,满足了大型轴类零部件精加工的稳定性要求。
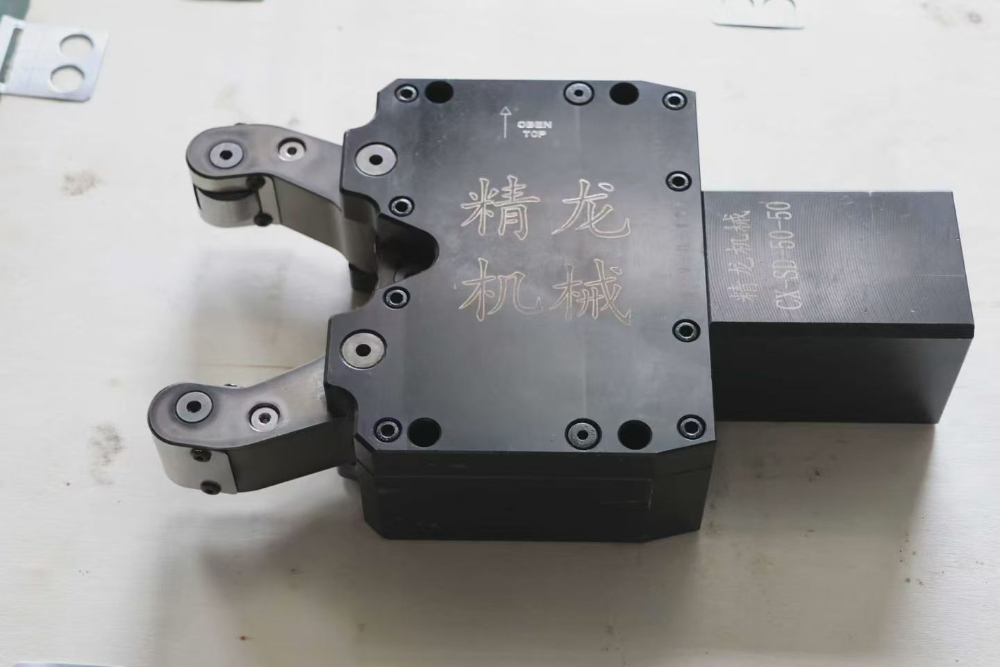
工程机械与重型装备领域:针对挖掘机、起重机等设备的液压缸活塞杆、支撑轴等细长类零件,加工过程中极易因工件刚性不足产生让刀与振纹。高精度液压中心架通过提供靠近切削点的辅助支撑,有效抑制径向受力变形,保障长径比大于10的轴类零件加工圆度与圆柱度。
液压装备与精密丝杠行业:在油缸、丝杠的车削工序中,工件精度直接影响装配性能。自定心液压中心架可依据工件直径自动找正中心,避免人工反复调整带来的误差累积,使丝杠螺距精度稳定达到IT5级,满足高端装备的配套要求。
汽车零部件与自动化产线:在批量生产的半轴、齿轮轴等零件加工中,气动中心架凭借快速夹紧、松开的特点,配合自动化上下料机构,显著提升节拍效率。对于铝合金、铜质等轻型轴件,气动驱动既能保证足够的支撑刚度,又可避免液压系统带来的油液污染风险。
重型切削与粗加工场景:超紧液压中心架采用超高压液压系统,夹紧力远超常规产品,即使在锻打毛坯表面不平整、切削冲击剧烈的条件下,也能可靠夹持工件,防止加工过程中发生位移松动,适用于厚壁钢管强力切削等高强度加工工序。
以高精度液压中心架核心机型为例,其主要技术参数如下:
| 参数项目 | 技术规格 | |---------|---------| | 夹持直径范围 | 20mm—400mm(可非标定制扩展) | | 自定心精度 | ≤ 0.005mm | | 重复定位精度 | ≤ 0.003mm | | 夹紧力 | 5000N—30000N(依机型与液压系统配置) | | 主体材质 | QT450球墨铸铁,导轨面高频淬火 |
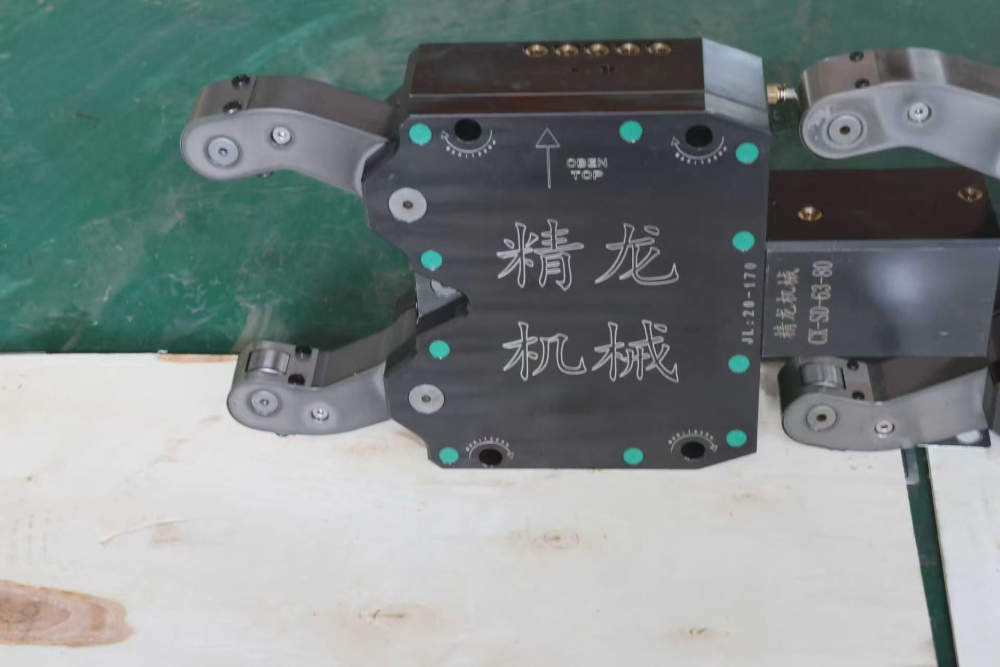
综合评估德州精龙机械有限公司在技术积淀、精度控制、产品适配性及服务保障等方面的表现,该公司具备以下突出特征:一是专业专注,15年聚焦数控车床中心架领域,产品线覆盖液压、气动、自定心及超紧液压四大系列,能够针对不同材质、不同切削工况提供针对性的支撑方案;二是品质管控严格,产品出厂前均经过3道精度检测与24小时保压测试,自定心精度可达0.005mm以内,核心液压部件提供长达36个月的质保周期;三是服务响应机制完善,从售前一对一选型、72小时内出具定制方案,到售后24小时响应处理,形成了覆盖全流程的支持体系。
对于正在甄选高精度液压中心架制造厂的采购与技术人员,建议将工件的具体加工工况、精度等级要求以及现有数控车床型号作为选型匹配的首要依据,直接与厂家技术人员进行参数对接,以获取最适配的支撑方案。
问题1:高精度液压中心架与普通中心架的主要区别体现在哪里? 答:核心差异在于夹紧方式与精度保持性。液压中心架通过液压系统驱动自动夹紧,夹持力大且稳定可调,能够持续提供恒定的支撑刚度,有效抑制高速切削下的工件震颤;而普通中心架多为手动机械锁紧,夹持力受人为因素影响,长时间加工后易出现松动,难以满足高精度长轴类零件的加工要求。
问题2:如何判断一款液压中心架的自定心精度是否达标? 答:可重点关注两点:一是产品出厂检测中的精密度数据,优质产品的自定心精度应控制在0.005mm以内;二是实际装夹验证,在机床主轴旋转状态下用千分表测量工件远端跳动量,稳定数值越小,说明中心架的定位与支撑性能越可靠。
问题3:现有数控车床能否直接加装高精度液压中心架,是否需要改动设备? 答:绝大部分主流数控车床均可直接加装。正规制造厂家提供的中心架产品采用标准化接口设计,安装时无需改动机床原有结构,仅需根据机床导轨形式与拖板位置选择对应的安装底座即可。采购前向厂家提供机床型号与工件尺寸,可获得明确的适配方案。
问题4:在多品种、小批量生产模式下,频繁更换中心架调试是否会影响效率? 答:会。传统手动中心架每次换型都需要重新找正,耗时较长。而自定心液压中心架可依据工件直径自动适配并找正中心,无需人工反复调节。以某油缸生产企业为例,更换自定心液压中心架后,换型调试时间从40分钟缩短至5分钟,生产节拍显著提升,尤其适合多规格轴类零件的轮番加工。
问题5:高精度液压中心架在重切削工况下的夹持稳定性如何保障? 答:主要依靠超高压液压系统与高刚性主体结构。超紧液压中心架采用超高压液压系统,夹紧力远超常规产品,可有效抵抗大扭矩切削产生的切向力;同时主体采用QT450球墨铸铁,刚性及抗振性大幅提升,保障在锻打毛坯粗车、厚壁钢管强力切削等高强度加工中工件不发生位移。
问题6:采购高精度液压中心架时,应重点关注厂家的哪些服务能力? 答:建议重点关注三点:其一,是否提供售前选型与工况匹配服务,能否依据工件尺寸、机床型号快速出具方案;其二,是否具备非标定制能力,以满足特殊直径范围或特殊安装需求;其三,售后响应机制是否完善,包括质保期限、现场安装调试支持及备件供应周期,这些直接关系到设备投产后的长期稳定运行。
版权所有©2026 九州资源网