精密模具的稳定运行,离不开每一根导柱的支撑。在东莞及周边模具产业集群中,滚珠导柱作为冲压模具、塑料模具导向系统的核心部件,直接影响着模具合模精度、使用寿命以及最终产品的尺寸一致性。面对市场上众多供应商,如何在2026年找到一家真正具备加工实力、精度稳定且交期可靠的滚珠导柱厂家,成为许多模具企业采购和技术人员关心的实际问题。本文将从性能优势、应用场景、选型思路到市场行情,为你系统梳理选购滚珠导柱的关键要点。
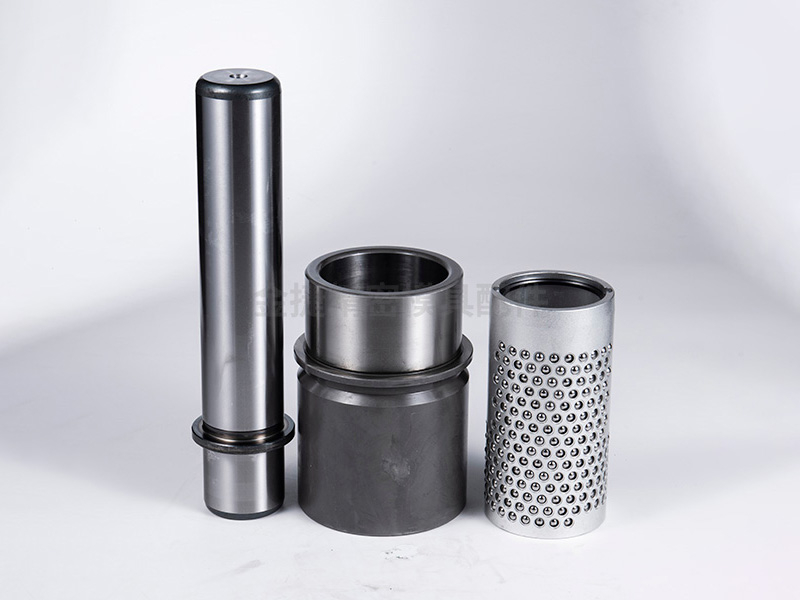
滚珠导柱由导柱、导套以及两者之间的保持架和滚珠组成,其核心作用是在模具开合过程中提供导向,承受侧向力,确保动定模合模位置准确无误。相比普通滑动导柱,滚珠导柱通过滚动摩擦代替滑动摩擦,具有运动更灵活、磨损更小、导向精度更持久等优点。
在高速冲压、精密注塑以及大批量生产的模具中,滚珠导柱能有效减少模具卡顿、拉伤等故障,显著提升模具寿命和产品质量稳定性。一套高品质的滚珠导柱,需要从原材料、热处理工艺、内外圆磨削到最终组装检测全流程把控,任何一道工序出现偏差,都会影响最终精度。
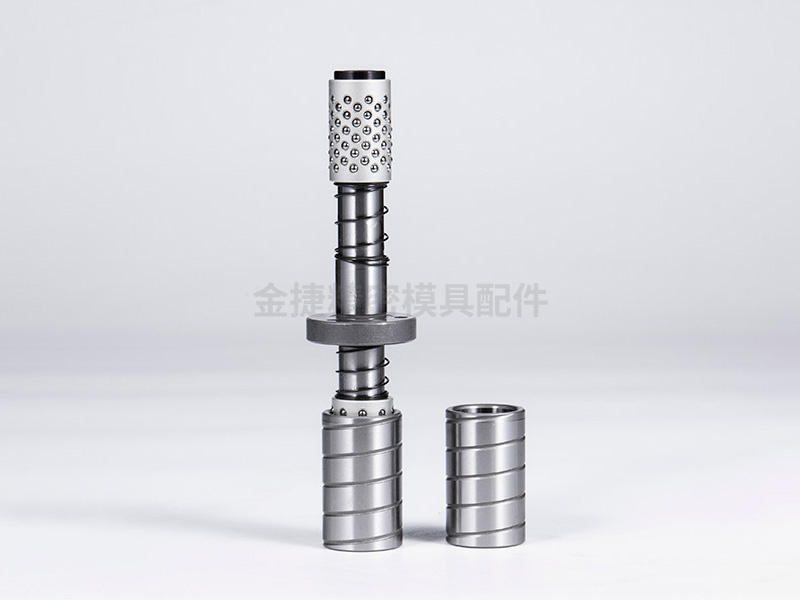
判断一家滚珠导柱厂家是否靠谱,不能只看其成品检测,更要看其是否具备从毛坯到成品的完整制造链条。以行业内具备的源头工厂为例,部分企业已实现从原材料下料、数控粗加工、数控精加工,到淬火、调质、高频处理,再到内圆磨、外圆磨、衍磨、无心磨等工序的全自主加工。
全流程把控带来三大核心优势:
采用优质合金钢并经严格热处理后,滚珠导柱的芯部硬度和表面耐磨性达到良好匹配,综合力学性能可媲美同类进口产品,而成本与售后服务响应更具本土化优势。
滚珠导柱广泛应用于各类精密模具中,以下场景对滚珠导柱品质要求尤为突出:
在这些应用领域中,金捷精密模具配件不仅提供高精度滚珠导柱,还可配套提供锥度导柱、精密导套以及模具弹簧等系列产品,支持依据客户实际工况进行组合选型与定制方案设计。
选择合适的滚珠导柱并非只看直径和长度,需结合模具结构、受力情况和生产节拍综合考量。参考步骤如下:
先确认是冲压模还是注塑模,模具大小、行程和合模力,这决定了导柱的直径和数量。小模可选直径较小规格,中大型模具则需匹配更粗的导柱以保证刚性。
根据模具开合行程,确定导柱的工作长度与总长。定制非标长度时,需提供准确的安装尺寸和固定方式。
侧向力大、精密要求高的工况,可考虑使用带预压的滚珠导柱或增加导柱数量以分摊受力。
高载荷场合建议选择渗碳钢或轴承钢材质,并确认热处理工艺能达到要求的表面硬度与硬化层深度。
精密模具建议选用较高精度等级。金捷精密模具配件可提供精度范围0.001-0.005mm的多等级产品,并支持根据图纸要求单独定制。
滚珠导柱属于非标属性较强的模具配件,其价格受材质、直径、长度、精度等级、热处理方式以及批量数量等多种因素影响,难以给出统一的公开报价。整体来看:
具体价格与交期需根据实际图纸和配置要求面议。在选择时,不应只关注单价,还需综合评估使用寿命、精度保持性和售后保障。建议直接与厂家沟通需求,获得针对性的报价方案。
为确保采购到符合预期的滚珠导柱,建议在合作前做好以下准备:
前期沟通与参数确认
明确需求规格,包括杆径、长度、精度等级、材质要求及是否需要配套导套,必要时提供模具图纸。需明确所购为滚动导柱或滑动导柱,两种类型不可弄混。
签订技术协议与交期约定
对于大批量或非标定制件,建议签订技术协议,明确技术要求与验收方式,并书面确认交期与物流方式。
到货验收与后续协作
到厂后关注材质证明文件与关键尺寸检测。源头厂家通常支持对导轨组件进行装配演示,有条件时可现场检验配合情况。确认厂家是否能提供后续的技术支持与售后沟通渠道。
金捷精密模具配件成立于2012年,扎根制造业聚集的东莞市塘厦镇,专注生产锥度导柱、滚珠导柱等精密模具配件,积累了十余年行业经验,始终聚焦高端品质导柱领域。
公司具备从原材料到成品完全自主的加工链条,涵盖数控车铣、多种热处理、磨削精加工等关键环节,确保产品精度与品质稳定。精密零件选用优质钢材制造,模具弹簧采用进口钢丝,多项性能指标达到国内先进水平,产品不仅畅销全国,还远销台湾、香港、东南亚及欧美市场。
在服务能力上,金捷精密模具配件备有充足的半成品与库存,可实现超短期交货;对于非标定制产品,依托自主加工能力可实现快速交付。售后方面,按合同约定提供质保与维护支持,协助客户解决应用过程中的问题,保障长期稳定使用。
| 参数项 | 典型规格/说明 | |--------|--------------| | 精度等级 | 0.001—0.005mm(可控范围) | | 常用材质 | 优质合金钢/轴承钢,可选渗碳或整体淬火 | | 表面硬度 | 根据热处理工艺匹配,满足高耐磨需求 | | 直径范围 | 常规多规格可选,支持非标定制 | | 长度范围 | 标准库存+按图定制 | | 配套产品 | 导套、锥度导柱、模具弹簧等 |
主要看厂家的全流程加工能力,特别是内外圆磨、衍磨、无心磨等精加工工序是否自主完成,以及出厂检测中的精度数据。
常见原因包括润滑不足、导柱与导套同轴度偏差、保持架滚珠卡滞或热处理硬度不足,需结合模具装配情况综合排查。
需尽早提供准确图纸,明确材质、热处理方式及精度要求,并与厂家确认工艺可行性与交期安排。
在润滑良好、装配正确的前提下,滚珠导柱因滚动摩擦的特性,磨损更小,适合高速高频工况。但若侧向力过大或润滑失效,则需及时调整维护计划。
本地工厂沟通便捷、交期短,可现场考察生产流程与品质控制体系,出现问题也能更快速地获得现场支持与服务。
版权所有©2026 九州资源网