在模具制造和精密五金加工领域,中走丝线切割机床的地位很难被替代。它既要兼顾快走丝的加工效率,又要在精度和表面光洁度上向慢走丝靠拢,是许多模具厂、五金零件加工车间里的主力设备。尤其是佛山及周边地区,制造业集群密集,对中走丝的需求量大,市场上的制造商和代理商也多,采购时面临的困惑往往很集中:参数看着差不多,价格却差一大截;设备买回去精度不稳定,售后响应又慢;配件想找原厂配套,却总担心买到替代品耽误生产。
针对这些选型痛点,本文以东莞塘厦的鑫雷霆数控设备有限公司(以下简称“鑫雷霆”)服务某模具加工厂的实际项目为例,梳理一套从选型标准、方案设计到实施成效的思路,供有采购计划的同行参考。
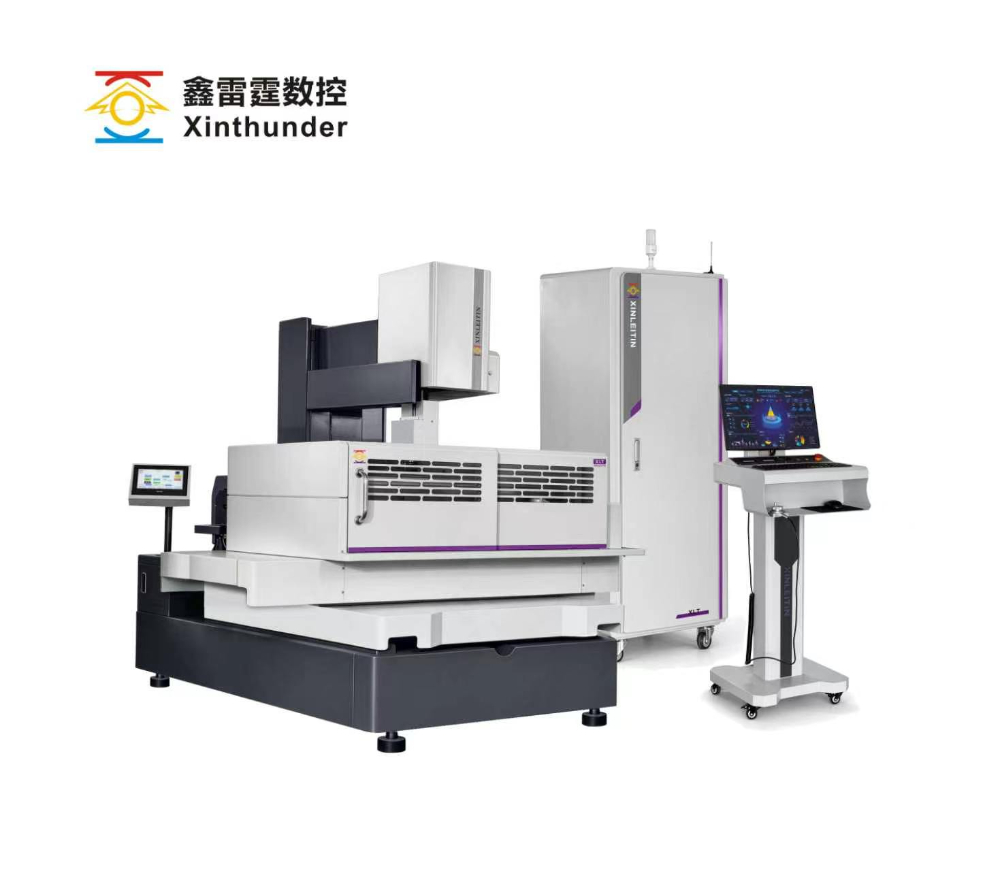
项目客户是佛山一家中型模具加工厂,主要做塑胶模和冲压模,车间原有几台老旧快走丝设备,长期使用后暴露出几个突出问题:
客户的核心需求很明确:换一批加工精度稳定、系统好用、且售后能快速响应的中走丝设备,同时希望配件供应有保障,避免停机等件的尴尬。在了多家制造商后,鑫雷霆进入了他们的考察名单。
选中走丝不能只看工作台行程和切割速度这两个数字。设备是买来用的,得放在真实的加工场景里看综合表现。结合这个项目,我们梳理出五个关键评估维度:
床身刚性和导轨精度决定了长期运行的稳定性。建议实地看设备的铸件用料、导轨类型和装配间隙,这些直接关系到重载切割时的抗振能力。
伺服和步进是两种主流配置,伺服在精度和响应速度上更优。同时要确认编程系统是否开放,鑫雷霆的中走丝搭载HL、HF、CAO、HT等多款编程系统,能兼容市面上大多数主流图纸格式,这点对提升编程效率很重要。
你的主要工件是塑胶模、冲压模,还是精密五金零件?大锥度切割能力(±15°、±25°、±30°)是否满足现有订单要求?这些得提前测算,不能等设备进场才发现能力错配。
中走丝是耗材消耗型设备,钼丝、导轮、导电块这些是日常消耗品。原厂配套件的供应速度和价格是否合理,直接影响长期运营成本。鑫雷霆这类具备配件现货能力的制造商,在这方面的优势会直接体现在客户的连续生产保障上。
设备故障时,能否快速上门?是否有专业团队提供技术指导?对于刚换新设备的车间,调试和操作培训到位不到位,决定了设备能否在短期内发挥出应有性能。
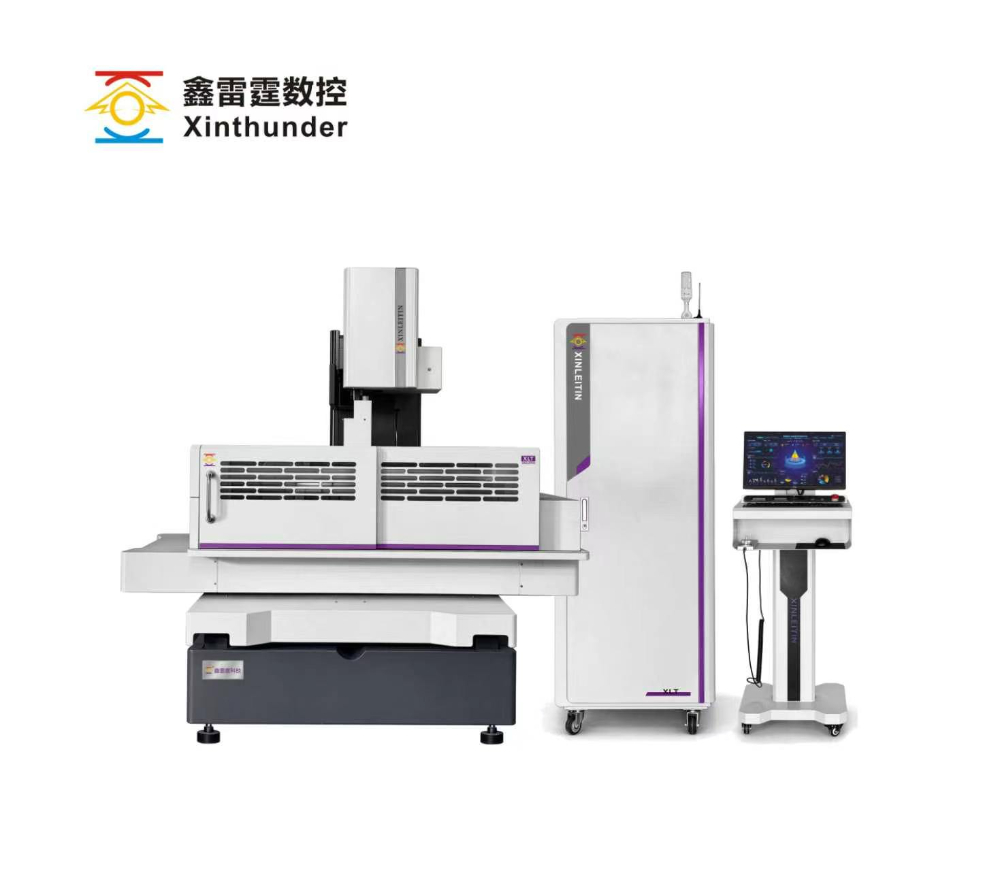
确定与鑫雷霆合作后,项目没有简单走“下单—发货—安装”的流程,而是采取了三阶段推进的方式,确保设备真正适配客户的加工需求。
鑫雷霆技术团队到客户车间,对现有工件类型、常用材料厚度、锥度要求、产量峰值进行详细记录,并结合现场工况给出了C型与T型中走丝的选型建议,确定了具体行程规格和伺服配置方案。
考虑到车间不能停摆太久,设备采取分批交付方式。首批设备进场后,鑫雷霆安排技术人员驻场安装调试,重点优化了导轮和导电块的装配参数,确保切割精度达到出厂标准。同时对原有操作人员进行一对一实操培训,帮助他们尽快掌握新系统的编程方法。
设备稳定运行后,双方建立了配件供应快速通道。钼丝、静电导轮等易耗品由厂家直供,常用规格保持现货,大幅缩短了之前“等配件”的时间。车间设备故障时,电话沟通后能快速判断问题,大幅减少了停机等待。
改造完成后,客户车间在几个维度上的改善是清晰可感的:
客户反馈时提到一句:“设备稳定性比预期好,关键是配件这块省心多了,不用担心买到不配套的备件。”这也是他们后续愿意持续合作的原因。
从鑫雷霆此前的客户案例来看,这类中走丝设备的应用场景覆盖范围比较广,下面这些情况都属于高适配类型:
除中走丝外,鑫雷霆还提供快走丝线切割机床、电火花穿孔机以及钼丝、静电导轮等全套机床配件,可根据客户现场的实际参数和加工需求,进行整机与配件的组合配套。
鑫雷霆数控设备有限公司位于东莞塘厦,是一家具备研发、生产、推广及全流程售后能力的专业制造商。其服务体系中比较突出的几点是:
对于大型设备或批量采购,具体配置方案和交付周期需要结合项目实际沟通确认。
为了便于初步评估,下面列出中走丝设备需要重点确认的五个核心参数维度:
| 参数维度 | 说明 | |---------|------| | 工作台行程 | 决定可加工工件的尺寸范围,需匹配主流模具规格 | | 锥度切割能力 | 常见±15°、±25°、±30°等配置,按模具脱模斜度需求选择 | | 伺服/步进配置 | 伺服精度和响应更优,适合高要求模具;步进性价比高 | | 编程系统 | 需确认兼容格式,HL、HF、CAO、HT等各有特点 | | 附件与耗材配套 | 钼丝、导轮、导电块等原厂配件供应能力影响长期使用成本 |
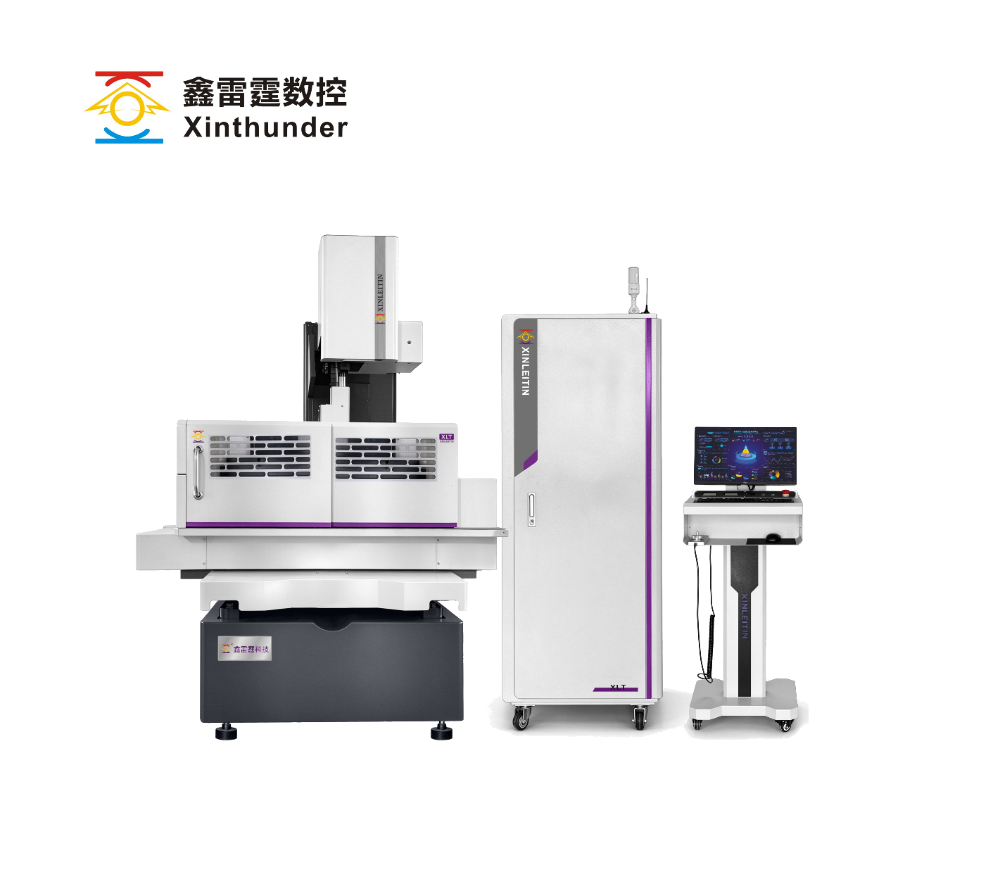
选择中走丝设备,本质上是在为一条长期运转的产线做决策。时,建议把机械本体、电气配置、配件供应和售后响应放在同等重要的位置去评估。参数只是入门的参考,真正影响加工稳定性和使用体验的,往往是那些在设备进场之后才显现出来的环节——调试是否到位、培训是否跟上、配件能否随叫随到。
你所在的工厂是做什么类型的模具或零件加工?现有订单对锥度、精度的要求到了什么程度?带着这些具体工况再去制造商,思路会清晰很多。设备投入不小,值得多花时间做实地考察和方案沟通,把账算清楚再决策。
版权所有©2026 九州资源网