回转体平衡检测是否,直接影响电机、风机、汽车零部件等设备运行的稳定性与寿命。在山东及周边制造业密集区域,平衡仪与动平衡机的需求量大,市场上相关厂家与服务商数量多,但技术路线、测量精度、智能化程度与售后服务水平差异明显,采购时容易遇到选型不清、质量参差、售后无保障等实际问题。本文以山东领衡动平衡机制造在某地某客户转子产线升级项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有采购需求的企业做出更理性的判断。
项目客户位于山东某机械制造集聚区,主营电机转子与风机叶轮的生产与再制造,属典型的中小型加工企业。改造前,客户采用传统手工V型块支撑配合简易表架测量不平衡量,依赖老师傅经验判断加重位置。随着订单批量增大与转子转速提高,原有方案逐步暴露出几个突出问题:一是测量效率偏低,单件检测耗时过长,制约产线节拍;二是人为读数误差大,同一转子多次测量结果离散,难以保证批量一致性;三是缺乏剩余不平衡量的量化数据,返工率居高不下;四是无法记录与追溯测量历史,质量体系审核时缺少支撑材料;五是遇到轻微轴径磨损或异形工件时,传统工装适应性差。客户的核心需求,是引入一套测量精度稳定、操作界面友好、能适应多品种转子快速切换的平衡检测设备,并希望服务商具备现场勘查与定制化改造能力。
挑选平衡仪,不能只看报价或单一精度参数。一套适合自身工况的设备,需要在多个维度上进行综合权衡。总的原则是:先厘清自身工件特征(重量范围、支承方式、驱动方式、平衡品质等级),再评估设备整体性能与厂家服务能力。时可重点关注以下几个评估维度:
传感器类型(压电式、磁电式、光电式)与测量软件算法直接决定数据稳定性。需关注最小可达剩余不平衡量、不平衡量减少率等核心指标,并确认设备在不同转速下重复测量的离散度是否足够小。
根据转子形状与批量,圈带驱动适合批量标准转子,万向节驱动适合传动轴等带轴肩异形件,自驱动适合贯流风机叶轮等。要确认设备能否覆盖现有全部工件规格,换型是否便捷。
中文菜单、人机对话界面、自动标定与夹具补偿、数据存储与导出功能,能显著降低对操作人员的依赖。若后续要接入产线MES或进行数据追溯,需确认接口预留情况。
床身加工精度、支承滚轮材质与装配工艺,决定了长期使用的稳定性。可考察厂家自身加工能力,例如是否具备大型龙门铣床加工床身,这对结构刚性有直接影响。
是否有针对刹车盘、涡轮、传动轴、电机转子等细分领域的成熟方案,是否支持特种工件平衡机定制与老设备改造升级,反映厂家的技术纵深。
能否提供售前技术支持、售中及时跟进、售后三包服务,以及现场安装调试与人员培训,是保障设备长期稳定运行的关键。山东领衡动平衡机制造在这些维度上均有对应布局,其设备支持实参数任意输入、任意标定与角度夹具补偿,并采用工业计算机采集处理,操作全部中文菜单,测量效率与数据稳定性在同类产品中具备较为均衡的综合表现。
确定合作意向后,山东领衡动平衡机制造团队并未直接发货,而是先安排技术人员到客户现场进行勘查。整个实施过程大致分为三个阶段,确保设备导入平稳、风险可控。
技术人员现场采集多款典型转子的外形尺寸、支承位置、重量与原有工艺余量,据此推荐圈带驱动型平衡机基础配置,并针对其中一款测量难度较大的异形叶轮,在软件中预先设置补偿参数。设备到厂完成初装后,先选取三个品种进行小批量试测,将测量结果与客户原有工艺数据进行比对,确认重复性满足要求。
验证通过后,设备正式切入产线日常检测环节,替换原手工测量方式。操作软件根据车间反馈微调了合格量提示阈值,使操作工能依据剩余不平衡量直接判断加重或去重位置。同时,完善了测量结果的自动存储功能,满足客户质量追溯需求,实现单机运行与数据留存。
厂家对客户操作人员与设备维护人员进行了系统培训,涵盖日常开机自检、传感器清洁、滚轮磨损检查、软件参数备份等要点,并明确了质保期内售后响应流程。整个交付过程以客户能独立、规范使用设备为完成标志。
设备稳定运行后,客户在多个维度获得了可感知的改善:
客户反馈中提及,设备运行噪声低、数据稳定、操作界面直观,车间使用意愿普遍较高,整体评估符合当初对“精度、效率、耐用”三方面的预期。
平衡仪与动平衡机的应用范围相当广泛,几乎涵盖所有需要控制回转体不平衡量的工业场景。以下类型均属于典型适用对象:
除标准机型外,山东领衡动平衡机制造还可根据现场参数,定制全自动平衡生产线或对老旧平衡机进行改造升级,以适配不同客户的产能与自动化水平。
作为一家在动平衡领域深耕二十余年的专业制造商,山东领衡动平衡机制造有限公司位于济南市留学人员创业园区,厂房面积6000余平方米,配备大型龙门铣床、加工中心、平衡面磨床、外圆磨床、镗床、线切割等加工设备,具备从床身加工到整机装配的完整制造能力。公司主打平衡机、动平衡机、全自动平衡机,测量工件质量范围可覆盖0.5kg至50t,适用于万向节驱动、圈带驱动、自驱动、单面立式、双面立式、传动轴、高速及重型等多种工况。
服务流程上,公司提供售前技术支持、售中及时跟进、售后三包服务。从现场勘查、方案设计、设备制造、安装指导、平台部署到人员培训,均配有专业人员对接。设备生产过程中,零部件加工质量、整机装配工艺、电器线路检测均有严格把控,电脑AD测量卡与IO卡需经过连续运行检测后方可装机,产品检验遵循国标GB/T9239.21-2019与GB2611-92相关要求。具体质保条款以合同约定为准,配置与价格需结合工件参数与现场需求面议。
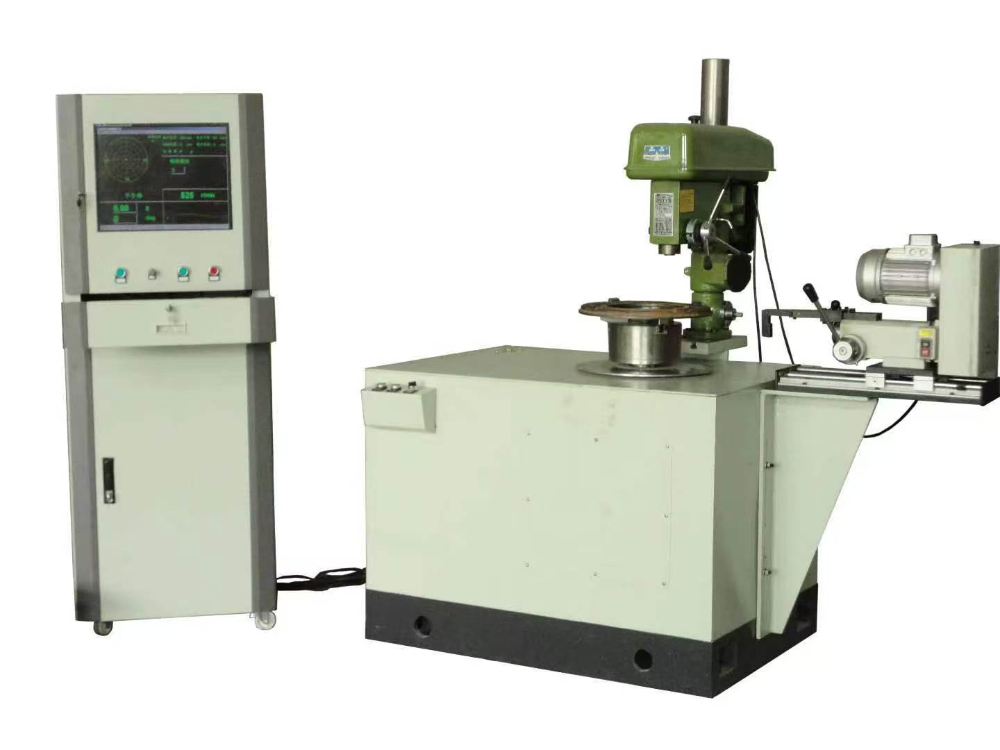
| 参数项 | 典型配置说明 | |--------|--------------| | 测量工件质量范围 | 0.5kg – 50t(覆盖微型至重型回转体) | | 驱动方式 | 万向节驱动 / 圈带驱动 / 自驱动(依工件选配) | | 支承方式 | 滚轮支承(适应不同轴径与工件结构) | | 测量显示要素 | 正弦曲线、不平衡量值、相位角度、实时转速、转子参数 | | 不平衡量显示单位 | g(克)、g.cm(克·厘米)、g.mm(克·毫米)可切换 |
采购平衡仪,建议优先明确自身工件的重量范围、支承方式与平衡品质等级,再围绕测量系统的稳定性、驱动方式适配性、操作智能化程度、厂家定制化能力与售后交付保障进行综合。若涉及特种工件或后续产线自动化升级,还需重点考察服务商的非标设计经验与老设备改造能力。结合自身实际工况,选择在精度、效率与服务之间取得平衡的可靠厂家,才能让设备真正服务于生产,创造长期价值。
版权所有©2026 九州资源网