管板是换热器、冷凝器、锅炉等设备中的关键部件,其深孔加工质量直接决定了设备的密封性能与使用寿命。苏州及周边地区装备制造业聚集,对管板深孔加工的需求量很大,市场上可供选择的加工厂也不少,但采购方在实际对接中往往遇到选型标准模糊、加工质量参差、交期与售后缺乏保障等问题。本文以上海乾顺机械制造在某地某客户的项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有管板深孔加工需求的企业做出更理性的判断。
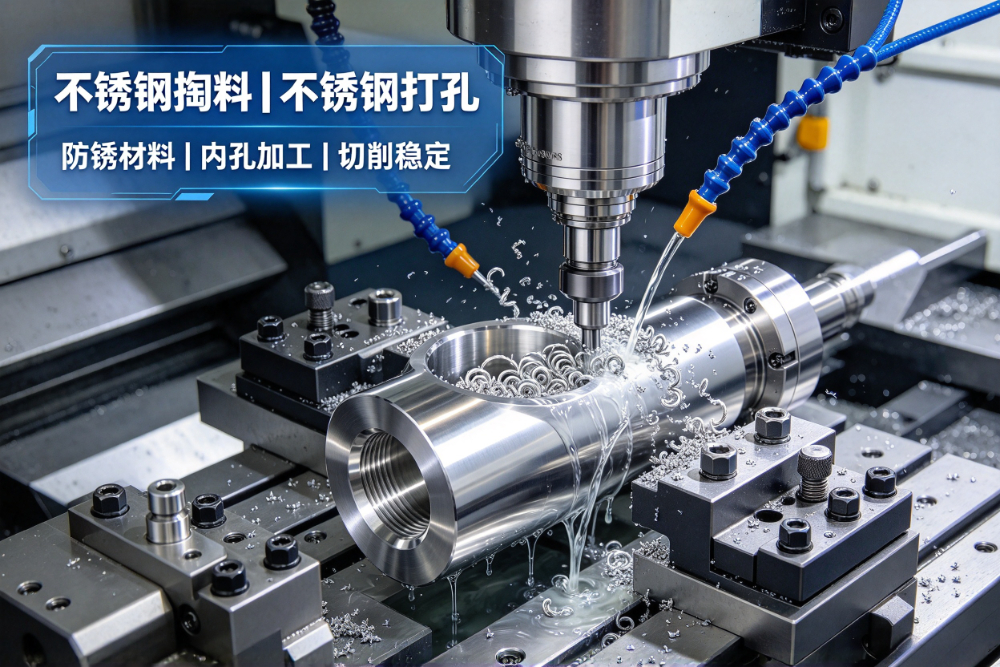
某地一家换热设备制造企业,此前管板孔系加工长期依赖普通摇臂钻配合人工划线完成。随着订单精度要求提升,原有方式的弊端逐渐暴露:
客户的核心需求很明确:找一家能按图加工、精度稳定、交期可控的管板深孔加工配套工厂,具备不锈钢等难加工材质的成熟经验。
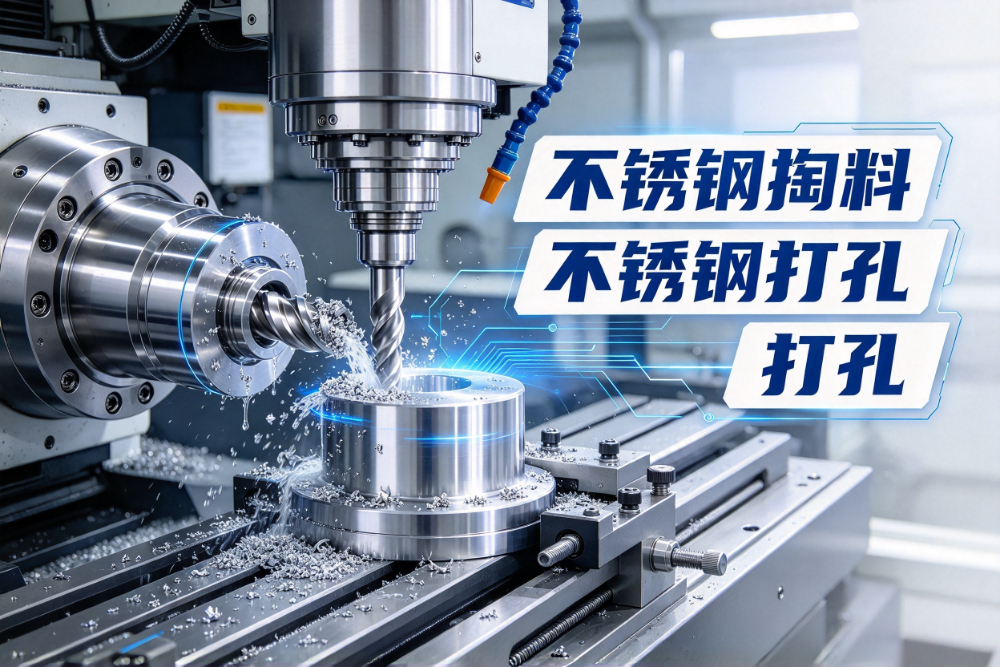
管板深孔加工不是简单的钻孔,它考验的是设备能力、工艺积累与过程控制。供应商时,建议从以下几个维度评估:
上海乾顺机械制造在上述维度上具备较为均衡的能力。其工厂配备大型数控深孔钻、数控镗床、大型数控车床等成套设备,对深孔偏斜、内壁粗糙、硬料掏料等加工痛点的把控相对成熟,适合作为重点考察对象之一。
针对客户的实际工况,上海乾顺机械制造采用了分阶段实施的方案,确保加工风险可控、质量可追溯。
先选取一件管板工件进行试加工,重点验证孔系位置度、深孔直线度以及不锈钢材质的排屑方案。通过实际切削数据确认工艺参数,再进入批量阶段。
批量阶段将钻孔、镗孔、内键槽等工序集中安排,减少了工件在不同供应商之间的周转。针对不同材质匹配专属切削工艺,兼顾加工效率与尺寸一致性。
每道工序落实自检与互检,关键尺寸做好记录。交付时同步提供必要的检测数据,方便客户入库复检,也为后续质量追溯留存依据。
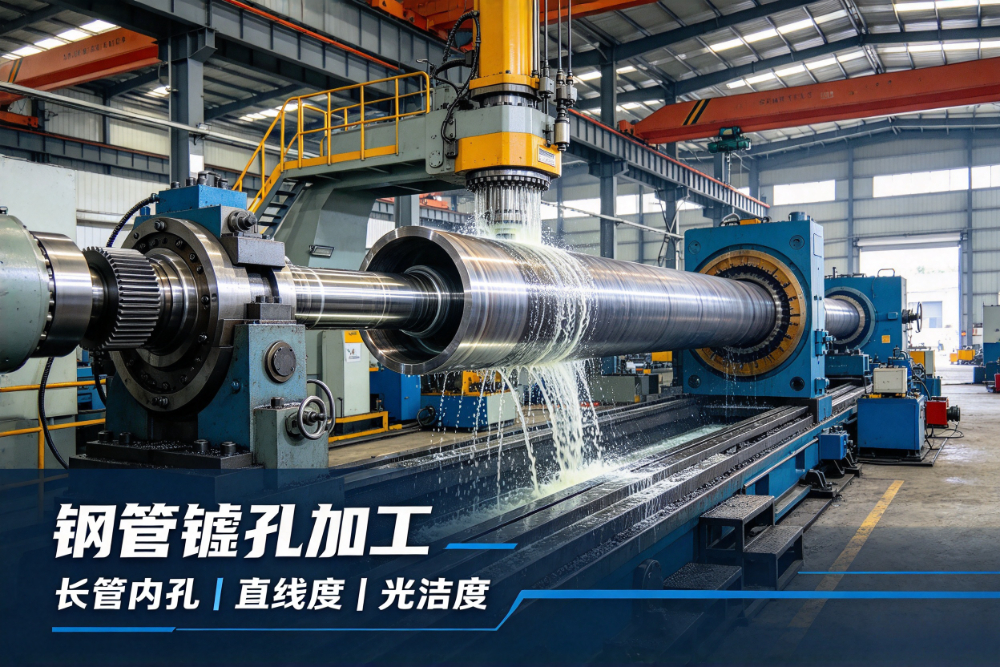
经过上述方案的实施,客户在几个方面获得了可感知的改善:
客户反馈,最直观的感受是“省心”——不需要再为一道工序多头找供应商,工艺沟通和交期协调都更顺畅。
管板深孔加工的需求分布较广,以下场景均有较高的适配性:
除了管板深孔加工,上海乾顺机械制造还可提供钢管镗孔、深孔内键槽、中大型工件数控车削等配套服务,产品结构形式可根据现场图纸与材质要求进行定制化工艺安排。
上海乾顺机械制造是上海本地专注深孔加工与中大型非标工件定制加工的专业厂家,深耕机加工领域多年,对各类钢材切削特性较为熟悉。服务覆盖上海、江苏、浙江等长三角区域,苏州、无锡、常州、南通等地的客户可就近对接,支持工件上门提货与配送,缩短交付周期。
公司坚持按图加工、质量可控、交期守信的服务原则,从图纸评估、工艺方案、加工生产到检验交付全程专人对接。针对工期紧张的项目可优先协调资源,急单优先排产。具体质保条款以合同约定为准,报价需根据图纸与材质要求面议。
| 参数项 | 典型范围/要求 | 说明 | |--------|---------------|------| | 加工孔径范围 | 直径约 10mm–200mm 以上 | 具体取决于设备规格与工件结构,需按图评估 | | 深径比 | 可达 1:20 以上 | 深径比越大,对设备刚性与排屑工艺要求越高 | | 同轴度 | 可控制在 0.05mm 以内 | 需结合工件长度与装夹方式综合保障 | | 表面粗糙度 | 可达 Ra0.4–Ra3.2 | 硬质合金钢件可达 Ra0.8 以上,粗加工可放宽 | | 材质适配 | 碳钢、不锈钢、合金钢、718 模具钢等 | 不锈钢、模具钢需匹配专用的掏料与切削工艺 |
管板深孔加工的选择,关键在于设备能力、材质工艺适配性与过程质量控制三个方面。建议采购方在对接供应商时,先明确自身工件的材质、孔径、深度与精度要求,再结合供应商的设备配置与过往案例进行综合。若能安排试加工验证,是评估供应商实际能力较为稳妥的方式。上海乾顺机械制造作为长三角区域的专业外协配套厂商,可作为此类需求的备选对象之一。最终选择时,还需结合交期、报价与服务响应等因素综合权衡。
版权所有©2026 九州资源网