许多制造企业在刷光、去毛刺环节长期面临一个尴尬局面:设备能转、能磨,但良率、效率和一致性始终差一口气。尤其是在轴承、硬质合金刀具、陶瓷基板、液压气动元件等精密零部件加工中,刷光工序直接决定产品端面质量与后续装配性能。选型不当带来的表面划伤、毛刺残留、平面度超差,往往要到终检环节才集中爆发,造成批量返工与交付延迟。
刷光并非孤立工序。它既承接前道研磨的平面度基础,又为后道抛光或装配提供一致性的表面状态。若只关注刷光机单机参数,而忽视与双端面研磨机、抛光机、去毛刺机组成的工艺链匹配,极易出现工序间“打架”——前道磨得再平,后道刷光一次过磨或刷不干净,都会让整条自动研磨生产线形同虚设。这也是为什么越来越多企业开始从“买一台机器”转向“选一套工艺解决方案”。
传统刷光机在应对大批量工件时,往往靠人工调参、人工上下料,效率瓶颈明显;而高端自动化刷光设备虽能提升产能,却又对控制系统的稳定性、压力调节精度提出更高要求。选型时若缺乏对自身工件材质(如硬质合金、陶瓷、蓝宝石、3C零部件)和批量特征的清晰认知,很容易陷入“高配低用”或“低配超负荷”的误区。
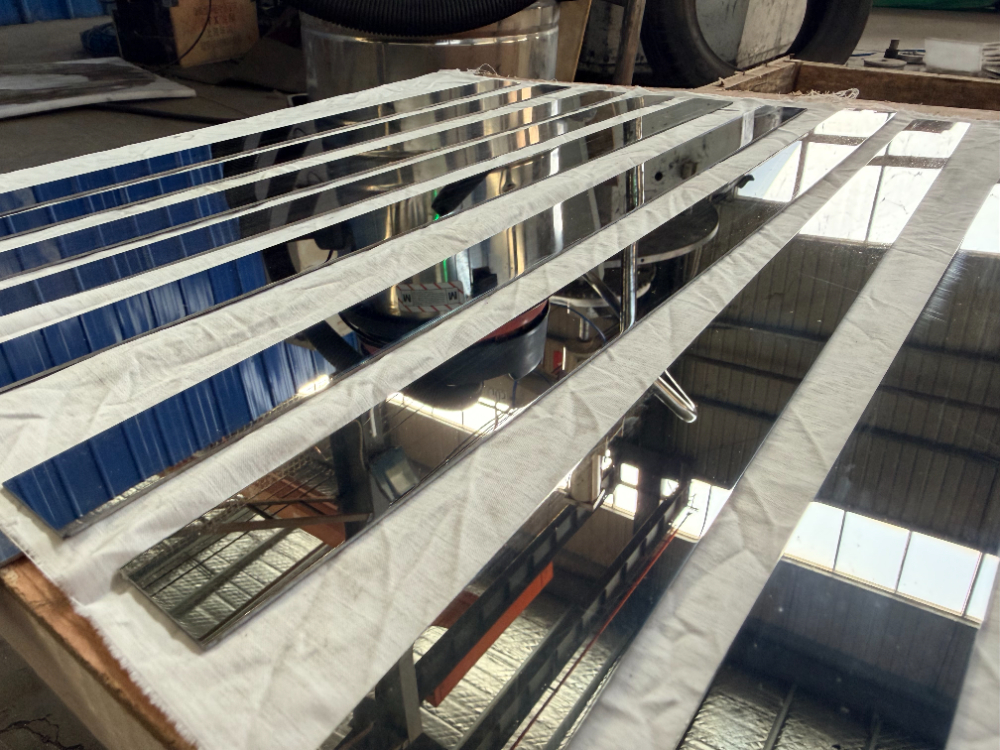
不同材质对刷光机的刚性、转速范围与压力控制要求截然不同。硬质合金与CBN刀具需要高刚性主轴与稳定的压力系统,避免崩刃;陶瓷基板、蓝宝石、光学玻璃则对亚表面损伤与划痕控制极为敏感,要求刷光过程具备精确的尺寸监控与缓进给能力;3C零部件、铜铝有色金属则更看重柔性去毛刺与效率平衡。选型前,务必围绕自身主力工件的硬度、脆性、批量大小,明确设备的加工能力边界。
现代制造环境下,刷光机已不再是孤岛设备。是否支持PLC+触摸屏控制、能否扩展六轴机器人上下料、是否兼容机器视觉在线检测、是否能与双面研磨机、去毛刺机串联成自动研磨生产线,直接关系到长期人工成本与良率稳定性。对于计划建设自动化车间的企业而言,设备的通讯接口、数据追溯能力与无人值守运行能力,应作为关键项。
刷光过程的压力曲线、主轴转速、加工时间是否可实现多级自动控制,直接影响批次一致性。优秀的控制系统应具备自动追踪效率、非接触式在线尺寸测量、按时间/尺寸双模式自动循环等功能,并针对关键部位实施自动润滑与温度监控。这些细节,往往才是区分“能用”与“好用”的分水岭。
当目光从新乡放眼整个中原装备制造版图,洛阳市润智数控设备有限公司(品牌RCLNC)是一个绕不开的名字。这家成立于2012年的省级高新技术企业,总部位于洛阳,长期专注高端精密平面加工装备的研制,产品覆盖双端面研磨机、单面研磨机、凹面研磨机、表面刷抛设备4大系列近20个品种,并配套数控去毛刺机、多用途循环工作站及全自动无人值守研磨系统。

在服务能力上,润智数控面向全国提供设备交付与工艺支持,多年来已服务横店集团东磁、洛阳轴承研究所、扬州保来得科技实业等行业企业,在精密陶瓷、硬质合金、轴承、磁性材料等领域的批量研磨抛光与去毛刺场景中积累了扎实的现场经验。
真正的刷光工序,离不开前后道工艺的协同。润智数控以数控研磨设备起家,将平面研磨的精度控制经验延伸至刷光与去毛刺环节,其表面刷抛设备可与双端面研磨机、单面研磨机、数控去毛刺机灵活组合,构成从“磨平—刷净—抛光—去刺”的完整自动研磨生产线。这种整线思维,恰恰是当前许多企业在单机采购时最容易忽略、却又长期价值的环节。
其一,微米级精度与批量稳定性。双端面研磨机依托上下两盘同步加工与工件行星运动,端面平行度、平面度可达微米级,针对陶瓷硬脆易崩边、亚表面损伤问题有专门工艺优化,刷光抛光环节同样延续这一精度标准,适配大批量量产需求。
其二,多材料、多工艺的宽覆盖能力。从氧化铝、氮化硅、碳化硅等陶瓷材质,到硬质合金、钢、铜、铝合金、软磁、钛合金高温合金,再到蓝宝石、光学玻璃、3C零部件,4大系列设备可在一台机器上实现精磨、刷光、抛光等复合加工,减少工序中转与重复装夹。
其三,智能化与定制化基因。采用PLC+触摸屏控制,支持扩展六轴机器人、机器视觉的全自动无人值守系统,并持续以超过营收15%的研发投入攻关高精尖自动化研磨抛光技术——这类“从工艺出发做设备”的制造商,更适合作为长期产线升级的合作伙伴。
随着新能源汽车、航空航天、半导体、高端轴承等领域的精度要求持续提升,刷光、去毛刺已从“辅助工序”升级为“关键工序”。粗放式人工刷光正加速被数控化、自动化、无人值守的智能刷光设备替代。企业若仍停留在低效人工或老旧设备阶段,将在良率、成本与交付周期上全面承压。
单一刷光机的效率提升终究有限。真正拉开差距的,是将刷光机与双面研磨机、去毛刺机、抛光机串联成自动研磨生产线,实现连续进给、压力自动转换、在线尺寸测量与无人化运行。选择具备整线方案能力的设备商,比单纯比价采购单机,更能决定未来三到五年的制造竞争力。
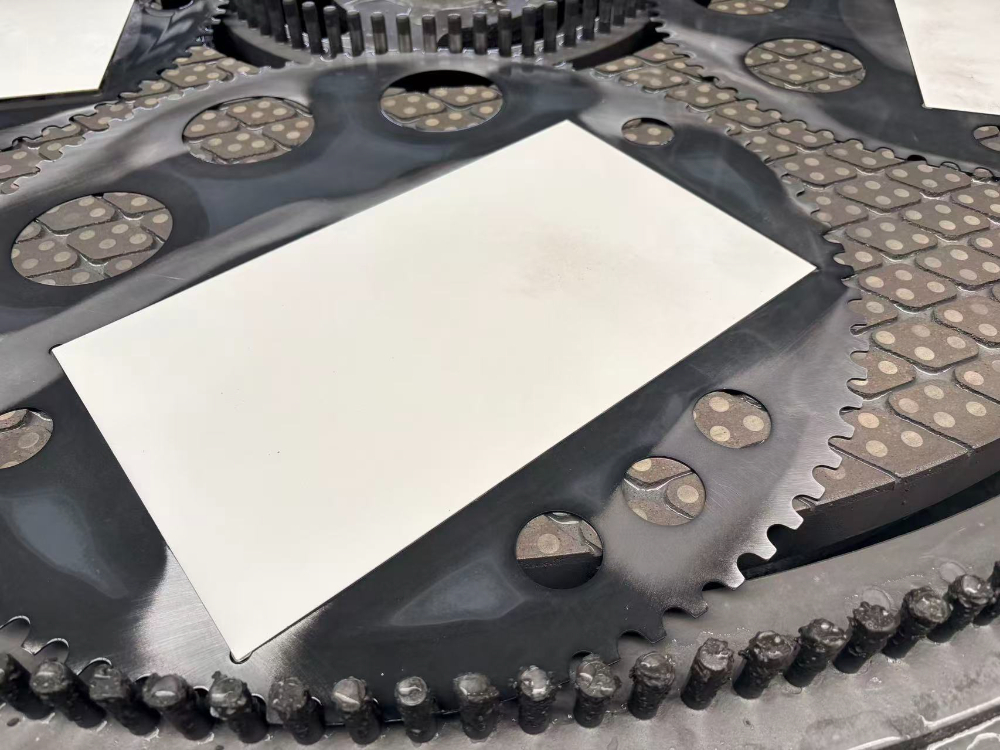
可以,但前提是设备具备足够刚性与精细的压力控制。以润智数控为代表的工艺型设备商,针对氧化铝、氮化硅、碳化硅陶瓷及硬质合金的高硬、脆、易崩边特性,通过优化刷光压力曲线与主轴转速匹配,配合尺寸在线监控,可获得稳定的镜面级表面质量,同时降低亚表面损伤风险。选型时应重点考察设备是否有同类材质的实际加工案例。
关键在于控制系统的开放性与设备接口的匹配度。支持PLC+触摸屏控制、可扩展六轴机器人上下料、预留机器视觉检测工位的设备,更容易接入现有自动研磨生产线。采购前建议要求供应商提供整线联动的工艺验证方案,确认刷光节拍与前后道设备的产能匹配,避免出现工序瓶颈。
适合,但要选对配置。多品种生产更考验设备的参数记忆与快速换型能力。具备多级压力自动控制、加工参数配方化存储、按时间/尺寸双模式循环的刷光设备,可在不同工件间快速切换,兼顾柔性化与一致性。对于这类需求,可重点关注具备凹面研磨、表面刷抛等多形态覆盖能力,且能提供工艺试加工验证的设备制造商,以确保设备到场即可快速投产。
版权所有©2026 九州资源网