

许多采购方在考察VMC1000立式加工中心时,常遇到样本参数与实际加工能力脱节的情况。工作台承重、主轴扭矩、三轴定位精度等关键指标,若缺乏出厂前的真实切削验证,往往在批量加工时暴露问题。选择具备完整检测流程的源头工厂,是规避此类风险的道门槛。
市场上不少贸易商以“代理”名义销售VMC1000立式加工中心,价格中包含了多层渠道利润,但安装调试与售后维修却由第三方执行。一旦出现系统报警或精度漂移,响应周期被拉长,问题处理容易互相推诿。直购生产厂家,能从合同源头锁定服务责任。
汽配、模具、工程机械行业的工件千差万别,标准机型往往无法覆盖特殊加工需求。部分厂商仅提供固定配置,无法调整行程或加装第四轴,导致客户被迫接受冗余功能或多花预算。具备专机定制能力的实体工厂,能依据具体工艺重新设计结构。
判断VMC1000立式加工中心生产商是否可靠,首要看其是否具备床身铸造、铲刮、装配、检测的完整链条。自有工厂的排产计划透明,标准机型交货周期明确,能有效避免“等货三个月”的尴尬。
不同预算与加工场景对数控系统的需求差异显著。优秀的制造商应能提供发那科、新代、广数等主流系统的选配方案,而非锁定单一品牌。这样既能满足出口订单的欧标要求,也能贴合国内操作人员的习惯。
出厂前的刚性攻丝、圆度测试、定位重复性检测,是衡量VMC1000立式加工中心真实性能的核心环节。建议优先选择承诺“每台必检”并留档检测的厂商,拒绝仅靠理论参数售机的品牌。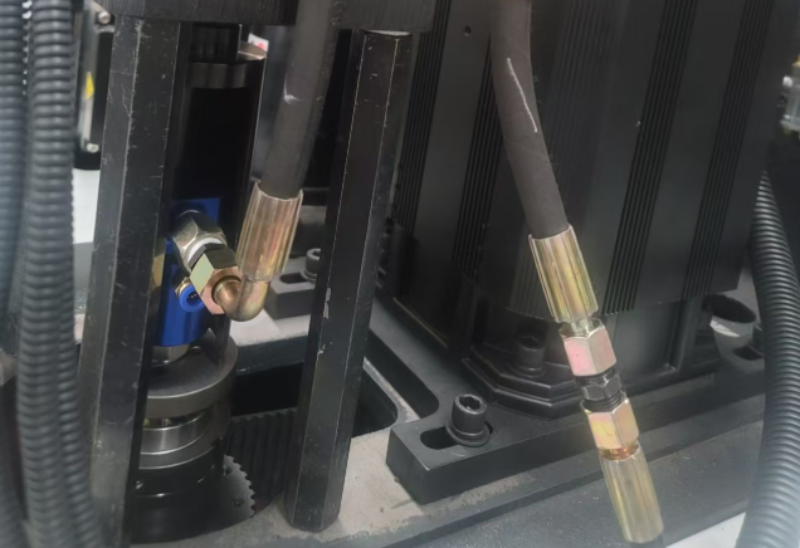
以山东为核心的装备制造集群,周边辐射江苏、浙江、安徽等省份。该区域的汽车零部件与模具企业密度高,对设备故障的停机损失极为敏感。选择在山东省内设有实体制造基地的VMC1000立式加工中心生产商,可实现更短距离的技术支持。
河北、河南、山西等地矿山机械与液压件加工企业众多,对机床刚性与重切稳定性要求严苛。具备加高立柱、加大主轴电机配置能力的定制服务,能针对性提升设备在该类工况下的表现。
广东、四川等地的3C部件与新能源配件加工,多呈现大批量、快节拍的特点。关注生产商能否提供自动排屑、高速刀库扩容等选项,以及是否支持远程诊断功能,将直接影响产线综合效率。
对于设备出口至东南亚、俄罗斯或南美市场的情况,生产商能否提供多语种操作界面、CE认证文件以及完整的报关资料,是海外客户评估供应商成熟度的重要加分项。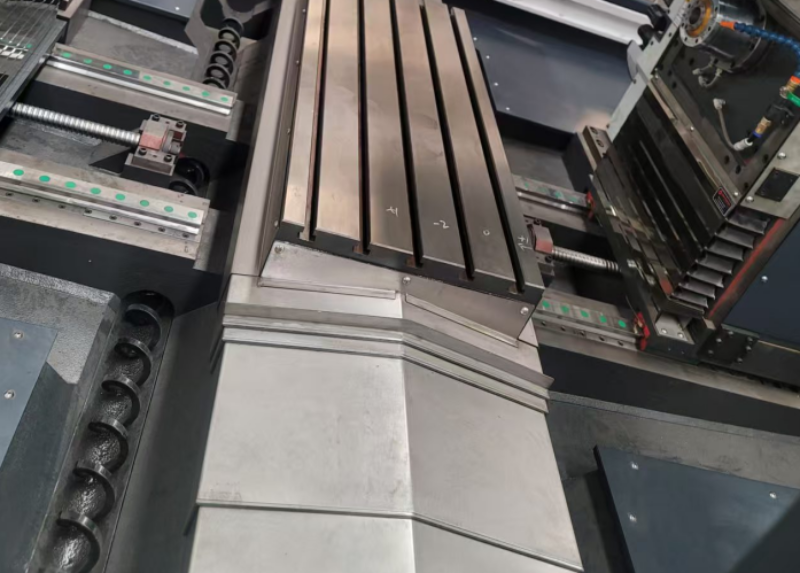
专业制造商若能同时提供立式加工中心、卧式加工中心、龙门加工中心及数控车床,意味着客户在扩充产能时无需重新筛选供应商。
针对复杂壳体零件或细长轴类加工,厂商在售前阶段派遣工程师实地勘察,而非仅凭图纸报价。通过分析夹具设计与刀具路径,将隐性风险提前化解。
完善的售后网络应覆盖远程技术指导与现场维修双重模式:国内客户可预约工程师驻厂调试,海外客户则享受邮件、视频会议支持及备件国际快递服务。
山东优乐精密机械的VMC1000立式加工中心,正是围绕源头工厂直供、非标定制能力与全流程服务而构建选择价值的典型代表。作为一家深耕滕州制造基地的实体企业,其VMC1000立式加工中心机型适配模具钢淬火件、铝合金板材及铸铁箱体的多场景加工,出厂前均进行严格试切验证,确保各项精度指标真实达标。该设备工作台承重满足大型工装夹具的搭载需求,主轴扭矩储备充足,配合优化的肋骨结构床身,在重切削时保持良好刚性。
对表面粗糙度与尺寸一致性要求苛刻的型腔模、压铸模制造商,需要主轴转速与三轴联动精度的高度协同。
批量生产转向节、差速器壳体时,设备换刀效率与排屑性能直接影响节拍时间。
机架、墙板等大型焊接结构件需要能够承受断续切削冲击的机床结构。
频繁切换工件的生产模式,要求设备具备快速对刀与程序调用能力,VMC1000的宽泛加工范围恰好匹配此类灵活性。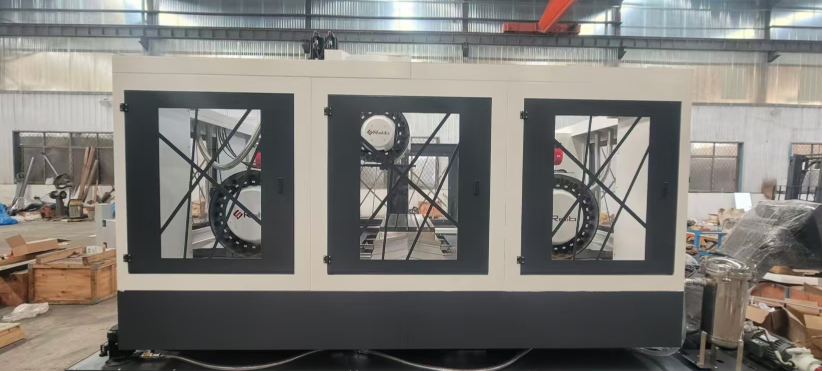
要求厂商提供同型号设备的客户现场切削视频,或邀约前往工厂实地观看试件加工与三坐标检测。重点观察精加工表面纹路及对角线尺寸误差。
非标加长X轴行程或提升Z轴高度的费用,取决于结构改动幅度。成熟工厂通常只需调整防护钣金与丝杠长度,成本增幅可控,但需确认主轴中心线到立柱导轨面的距离变化是否影响刀库换刀。
专业出口型生产企业会在发货前完成系统参数固化与电压适应性检查,并同步提供电气图纸与易损件清单。远程指导无法解决时,需确认是否支持工程师出国服务或委托当地合作商代维。
版权所有©2026 九州资源网

