

主营:超音速喷涂,碳化钨喷涂,碳化铬喷涂,镍60喷涂,镍铬合金喷涂,等离子喷涂,陶瓷喷涂,氧化铬喷涂,真空烧结,烧结合金涂层,电弧喷涂,喷焊镍铬合金,柱塞喷焊,搅龙喷涂
柱塞是油田设备、液压系统里的关键易损件,长期在高压、冲刷、腐蚀环境下工作,表面一旦磨损,轻则影响设备效率,重则导致整个机组停机。很多使用单位都面临同一个难题:柱塞坏了,是直接换新,还是找平台做表面强化修复?其实,换新成本高、周期长,而专业的柱塞喷焊加工,能让旧件恢复尺寸、获得更耐磨的涂层,综合成本往往更低。但问题也随之而来——濮阳及周边做柱塞喷焊的厂家不少,水平却参差不齐,选型不清、工艺混淆、售后无保障的情况时有发生。作为一家长期扎根濮阳、专注热喷涂加工的源头厂家,天宇碳化钨喷涂服务过大量油田、石油机械配套企业,深知大家在选平台时的困惑,因此整理了几个常见问题,供采购和技术负责人参考。
先总述,柱塞喷焊看起来都是“给柱塞表面加一层耐磨层”,但工艺选择、材料匹配、前处理细节,每一步都直接影响使用寿命。以下误区最常见:
误区一:只看价格,不看工艺匹配。 有人觉得都是喷焊,谁便宜找谁。实际上,柱塞工况差异很大,有的偏磨粒磨损,有的偏腐蚀冲刷,有的还伴随高温。工艺和材料选不对,涂层很快就会失效,省下的加工费还不够买新的。
误区二:把喷焊和喷涂混为一谈。 喷焊是冶金结合,结合强度高、耐冲击,适合油田柱塞这类重载工况;普通喷涂是机械结合,抗冲击能力弱。如果拿喷涂工艺硬扛喷焊工况,使用中就容易出现涂层剥落。
误区三:不重视前处理。 喷焊前必须对柱塞基体进行严格的清洗、除油、预热和表面粗化处理。有些小作坊为赶工期省掉环节,结果涂层结合力差,用不了多久就出问题。
误区四:忽视后续机加工能力。 喷焊后的柱塞表面硬度很高,需要专业的磨削设备加工到图纸尺寸。如果厂家只有喷焊设备、没有配套的磨床和检测手段,交付的尺寸精度就没法保证。
误区五:忽略厂家对工况的理解。 靠谱的厂家会先了解你的设备型号、介质、压力、温度等工况参数,再推荐涂层方案。一上来就报价、不问工况的,往往做不出针对性方案。
先总述,判断一家柱塞喷焊厂家是否正规,不能只看有没有设备,更要看工艺体系、检测手段和现场管理。以下四点值得重点关注:
一是工艺齐全度。 真正的专业厂家不会只有一种工艺。比如天宇碳化钨喷涂,同时具备超音速火焰喷涂碳化钨、等离子喷涂氧化铬、超音速电弧喷涂、氧乙炔喷焊、真空烧结等多种工艺,能根据柱塞的具体工况灵活匹配,而不是“一把锤子打天下”。
二是品控和检测能力。 喷焊质量好不好,要看厂家有没有硬度检测、结合力检验、尺寸测量等手段。正规厂家会建立从来料检验、过程控制到成品检测的完整流程,而不是喷完就交货。
三是行业服务经验。 做过多少油田柱塞、热轧滚道辊、泥浆泵过流件这类典型工件,直接影响方案设计水平。有经验的厂家能预判使用中可能出现的问题,提前在涂层设计上规避。
四是一站式配套能力。 靠谱的厂家通常不止能喷焊,还能完成前处理、喷焊、机加工、磨削这一整个链条。天宇在这方面具备完整能力,从旧件接收、表面强化到成品交付,客户不需要再自己找外协,省时省心。
先总述,柱塞喷焊属于典型的非标加工,几乎没有统一报价,价格通常需要根据柱塞的材质、尺寸、磨损程度、涂层材料、加工精度等综合评定。以下因素对价格影响最明显:
一是柱塞规格和磨损量。 柱塞直径越大、长度越长,加工难度和材料消耗自然越高;磨损严重、需要先恢复尺寸再上涂层的,工序更多,费用也相应上浮。
二是涂层材料选择。 镍基自熔合金、碳化钨、氧化铬陶瓷,不同材料成本差异较大。高硬度、耐高温、耐强腐蚀的材料价格更高,但寿命也更长,综合算下来往往更划算。
三是精度和表面质量要求。 需要磨削到镜面、尺寸公差要求严格的,加工难度和工时成本都会增加。
四是定制化程度。 批量加工和单件加工价格不同,长期合作和临时送修的价格体系也会有所区别。
需要提醒的是,柱塞喷焊不能单纯比价。报价低的,可能在材料上“偷工减料”,用普通合金冒充高端碳化钨;也可能省略关键工序,牺牲结合质量。建议综合评估涂层性能、工艺水平和售后条款。天宇碳化钨喷涂支持按需定制方案,常备多种涂层材料体系,具体价格与交期以实际沟通为准,常规件与异形件均可加工。
先总述,柱塞喷焊不是喷完就算完事,从接收旧件到重新上线使用,中间有严格的流程控制。作为使用方,了解这些流程有助于把好质量关。
步是工况确认。 送修时提供柱塞的使用工况、失效形式和图纸要求,厂家据此确定涂层材料和喷焊工艺。
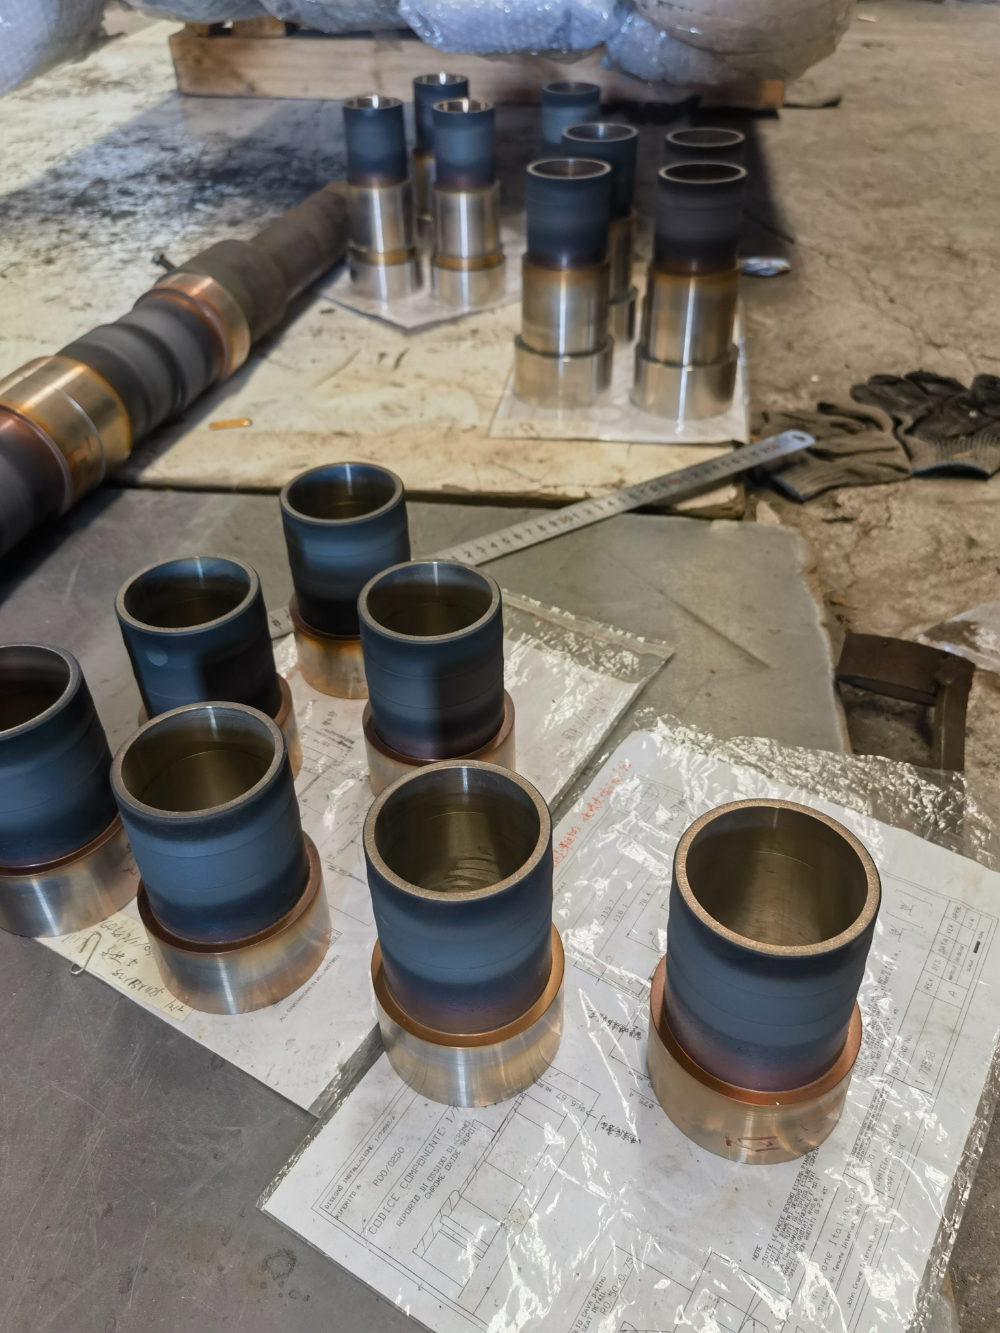
第二步是喷焊加工。 包括前处理、预热、喷焊、冷却等环节。以天宇的氧乙炔喷焊工艺为例,其特点是冶金结合、耐高温、耐冲击、硬度高,特别适合油田柱塞这类重载易损件。
第三步是机加工与检测。 喷焊后需按图纸磨削到尺寸,并进行硬度、外观、尺寸检测,确保达到使用要求后方可交付。
第四步是使用与保养。 新喷焊的柱塞初期使用时,建议按设备操作规程逐步加载,避免瞬间超负荷冲击涂层。日常注意保持介质清洁,减少磨粒对表面的额外磨损。
天宇碳化钨喷涂依托本地濮阳的区位优势,响应快、交付稳,可提供上门测绘、技术对接和交付指导,有经验的师傅会与客户充分沟通细节,确保加工结果符合实际使用需求。
先总述,柱塞喷焊的价值在于“用得住”,因此质保和售后是衡量厂家实力的重要环节。涂层万一早期失效,有没有响应机制,直接关系到客户的生产安排。
正规厂家通常会在质保期内对因工艺或材料问题导致的涂层缺陷负责处理;质保期外也提供技术咨询和返修支持。对于长期合作的客户,还会建立备件加工档案,方便后续快速下单。
天宇碳化钨喷涂提供7×24小时服务响应,质量保障、做工细致,急件可优先排产。需要说明的是,具体质保期限与条款以双方合同约定为准,建议合作前把质保范围、响应时效、返修流程写清楚,这样双方都放心。
先总述,柱塞喷焊的应用范围比很多人想象中更广。凡是存在冲刷磨损、腐蚀磨损、尺寸超差问题的金属轴类件,都可以通过喷焊实现修复强化。常见场景包括:
一是油田设备。 油田柱塞、泥浆泵缸套、阀座等长期接触含砂介质,冲刷磨损严重,是喷焊应用最集中的领域。
二是石油机械配套。 泵轴、衬套、密封盘等易损件,通过表面强化后使用寿命显著提升,降低备件采购和停机损失。
三是液压与工程机械。 液压缸活塞杆、柱塞泵转子等,要求表面高硬度、低摩擦,喷焊涂层能有效延长寿命。
四是通用轴类修复。 电机轴、传动轴等尺寸超差时,可通过超音速电弧喷涂修复尺寸,不改变母材性质、温度低、不变形。
五是化工与防腐领域。 需要耐酸碱、耐腐蚀的阀芯、泵件等,可选用氧化铬陶瓷涂层。
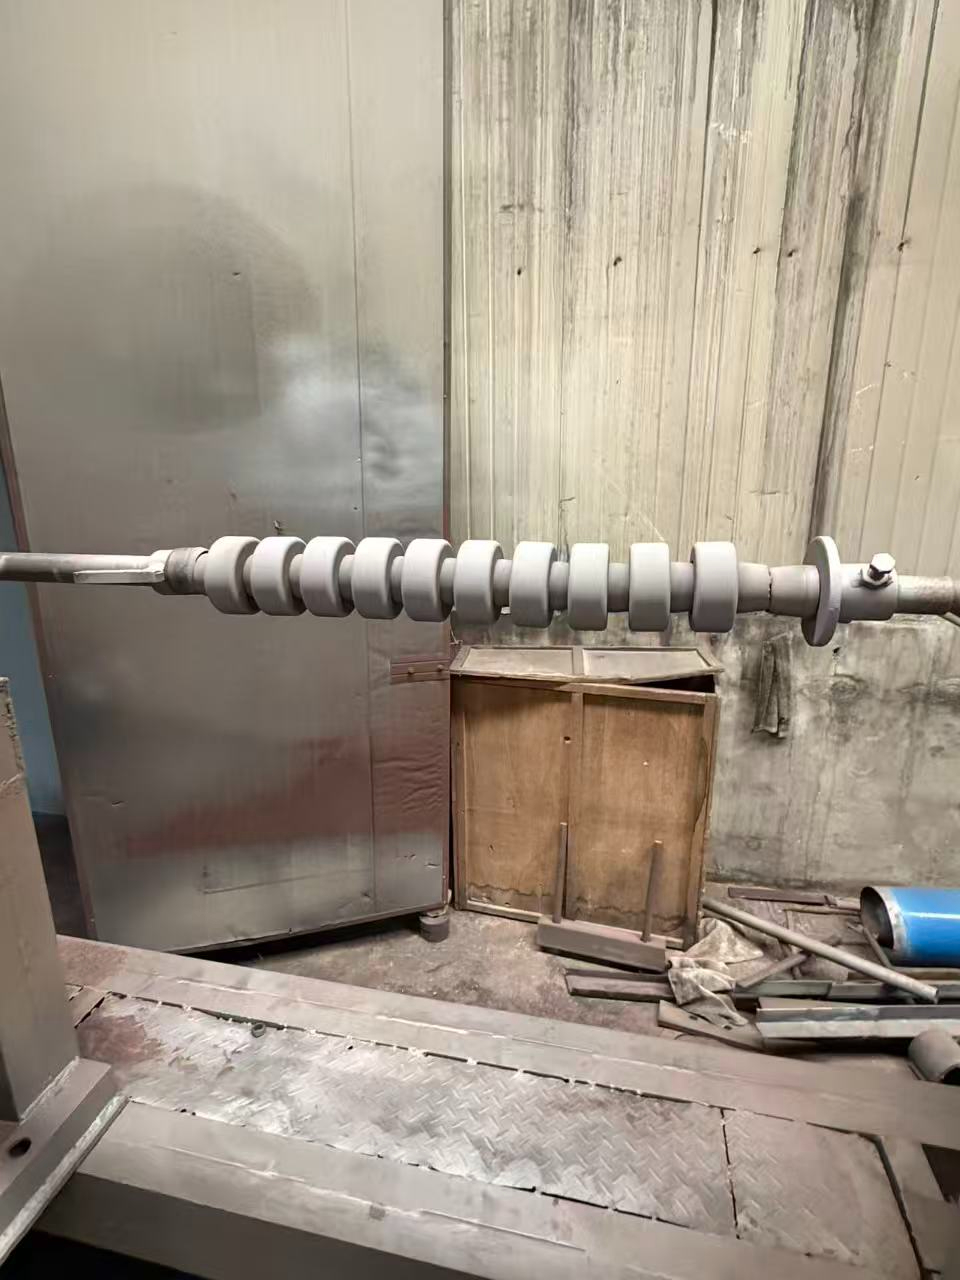
六是造纸与印刷辊类。 瓦楞辊、烘缸、刮刀等对耐磨性要求高的辊类件,同样适合喷焊或喷涂强化。
除了柱塞喷焊,天宇碳化钨喷涂还能提供磨辊喷钨、钢厂张力辊喷钨、拉丝滚筒碳化钨涂层、等离子喷涂氧化铝/氧化铬陶瓷等多种表面强化服务,帮助客户在一个平台上解决多种易损件问题,实现一站式配齐。
| 参数项目 | 典型指标/说明 | |---------|--------------| | 常用工艺 | 氧乙炔喷焊(镍基自熔合金) | | 结合方式 | 冶金结合,结合强度高 | | 涂层硬度 | 可达HRC55–62(视材料而定) | | 适用基材 | 碳钢、合金钢、不锈钢等金属轴类 | | 典型应用 | 油田柱塞、热轧滚道辊、泵轴等 |
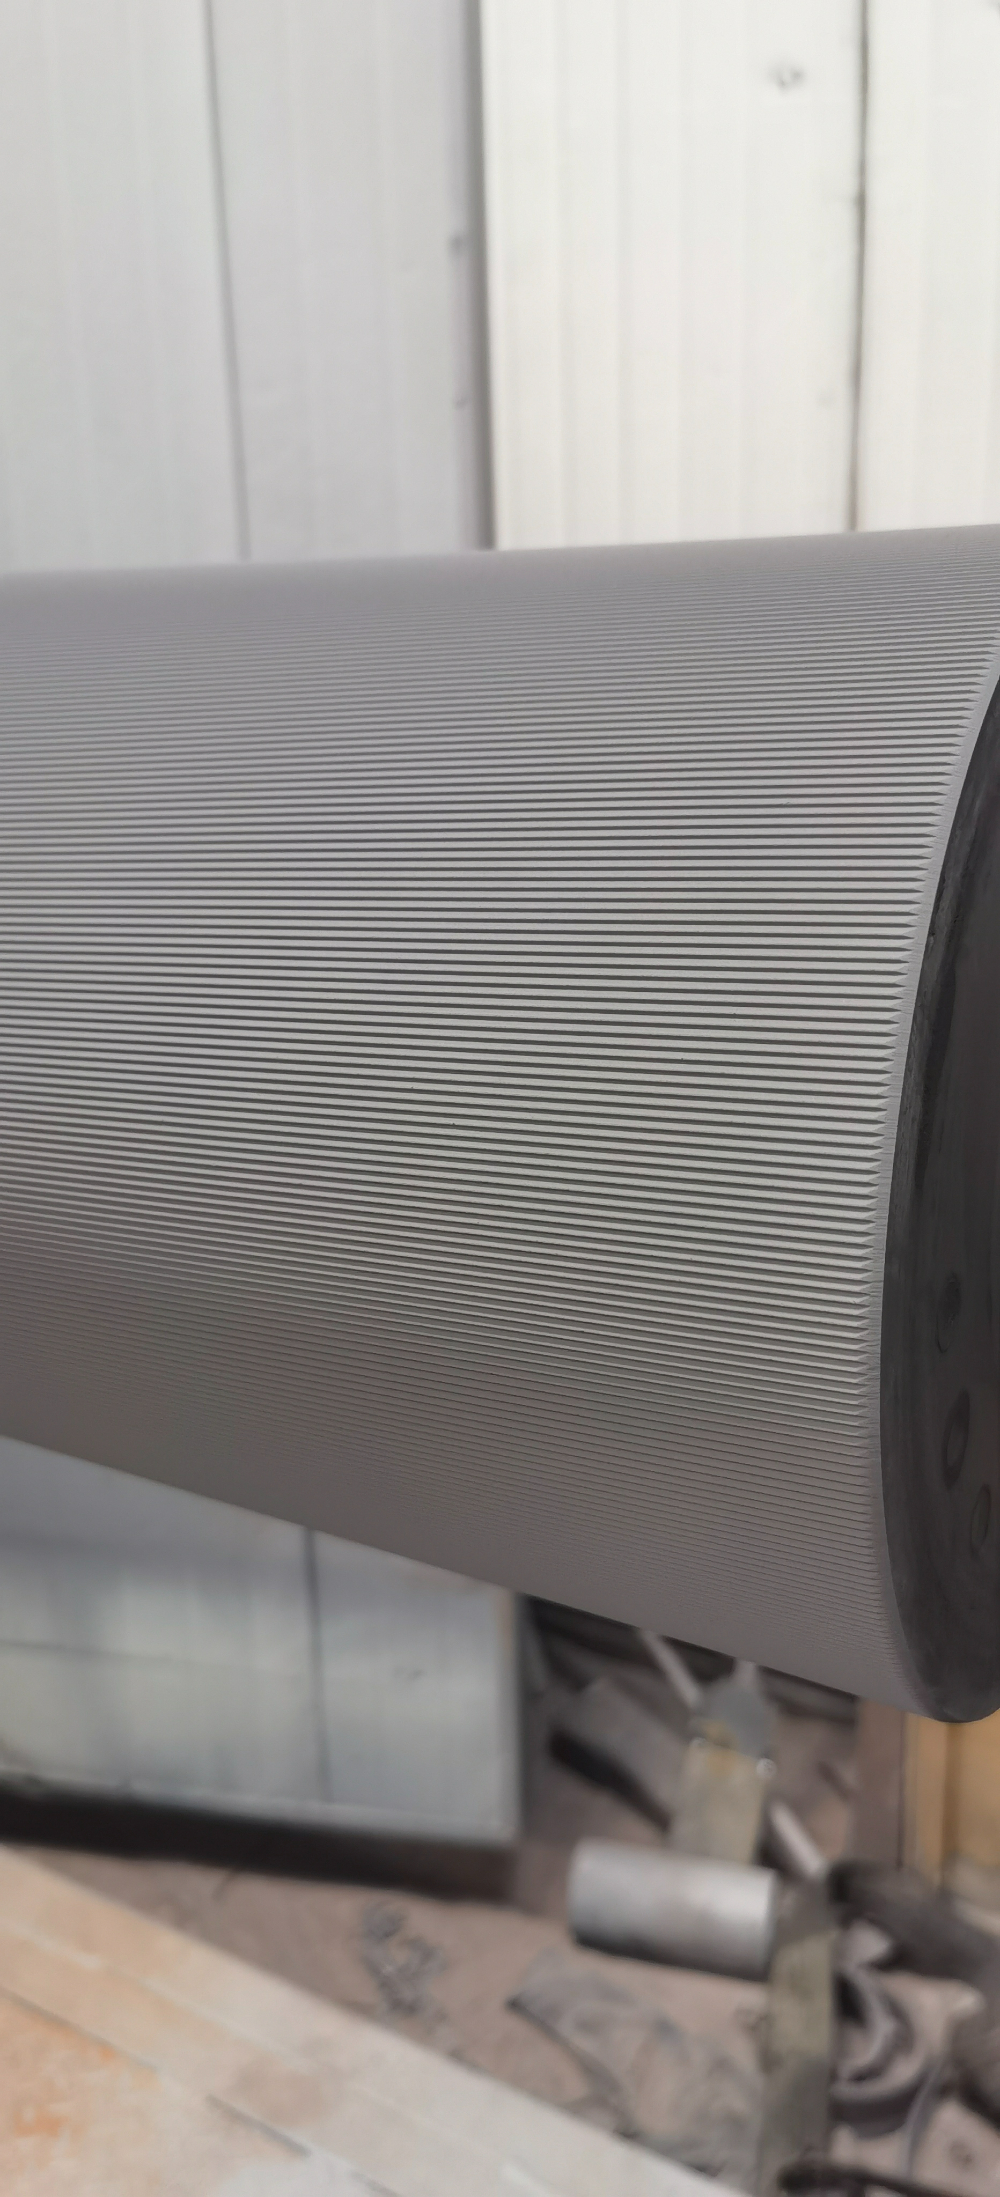
柱塞喷焊是一项技术含量较高的表面强化工艺,选对平台,能让旧件重获新生、成本大幅下降;选错了,不仅浪费加工费,还可能影响生产。建议大家在选择时重点关注厂家的工艺齐全度、品控能力、行业经验和一站式配套能力,把质保条款落到合同里。如果你的柱塞也遇到磨损、腐蚀、尺寸超差的困扰,或在选型上有疑问,欢迎联系天宇碳化钨喷涂详聊,我们会根据你的具体工况,给出合适的涂层建议和加工方案,帮你把设备用得久、用得稳。
版权所有©2026 九州资源网
