在冶金、起重、液压与压力容器行业里,锻筒是设备承压与传动的关键部件。无论是油缸筒体、压力容器筒节,还是轧机辊套,其内部组织致密度、材质均匀性和热处理质量,直接决定设备在高压、重载工况下的安全性与使用寿命。太原及周边地区作为国内重型装备制造集聚区,对锻筒的需求量大,市场上可供选择的锻造工厂也不少,但采购时往往面临选型不清、质量参差、售后无保障等实际问题。本文以中重重工在某地区某客户的项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有锻筒采购需求的企业做出更理性的判断。
某地区一家液压设备制造企业,长期为矿山机械配套厚壁油缸筒体。原有方案采用的是某小型锻造厂的中频炉电渣重熔毛坯,再外协进行粗加工和热处理。运行两三年后,问题逐渐暴露:
客户的核心诉求很明确:需要一家具备全工序自有能力、内部质量控制稳定、能按图纸定制且交期可控的锻筒供应商。正是在这个背景下,中重重工进入了他们的考察名单。
锻筒采购不能只看价格,更要看综合保障能力。经过与多家企业的沟通,我们梳理出以下六个评估维度:
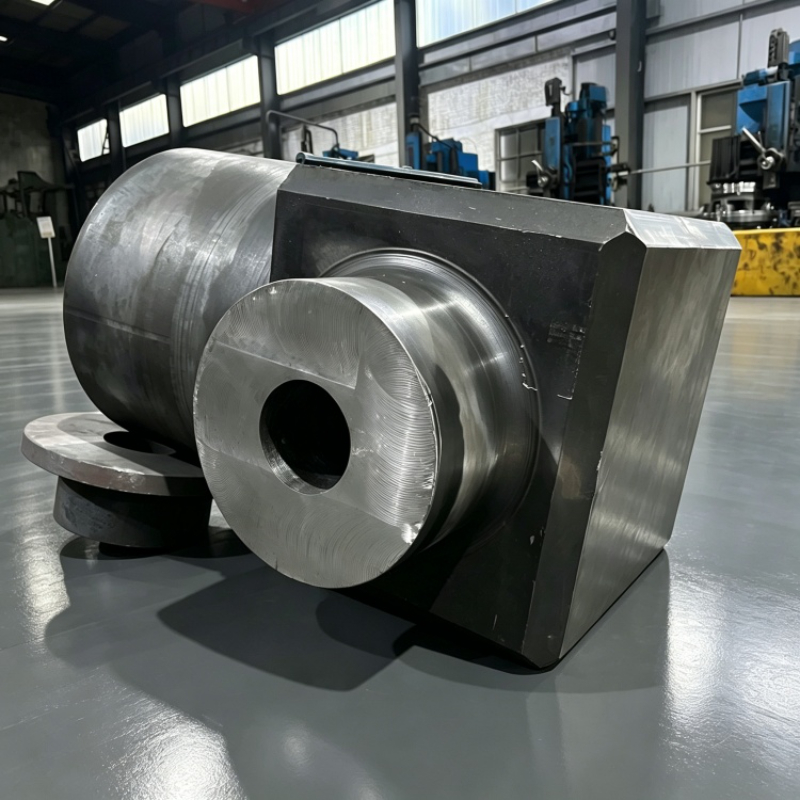
锻筒直径与单件重量是硬门槛。普通锻造厂受限于设备吨位,难以成形大直径、大截面的筒体;而万吨级油压机可在一次加热行程内完成大截面心部压实,保证组织致密。
不同工况对锻筒材质要求各异——42CrMo、27SiMn、20MnMo、316L、2205等。成熟的工厂会根据图纸要求进行材质选型评审,并设计合理的锻造比(如3:1至5:1),优化金属流线分布。
锻筒的价值链不仅在于成形,更在于调质热处理和CNC精加工。若工厂没有自有热处理线和加工中心,就需跨厂周转,增加质量风险与交期变数。
厚壁筒体内部质量需通过超声波探伤(UT)验证,关键件还需磁粉(MT)、渗透(PT)检测。工厂是否具备自有探伤能力和完整质保资料,直接影响项目报验能否顺利通过。
对批量供货或非标定制订单而言,工厂的产能规模、工序排产能力和物流覆盖范围,决定了订单的响应速度和交付稳定性。
锻筒往往是按图生产的非标件,图纸评审是否及时、工艺方案是否合理、能否承接小批量定制,是衡量工厂服务能力的重要指标。
针对该液压设备企业的具体需求,中重重工没有直接套用标准产品,而是设计了一套“试点验证—批量切换—系统接入”的三阶段实施方案。
先从客户的常规规格中选取两个油缸筒型号,按42CrMo材质、锻造比4:1进行试制。技术团队提前介入图纸评审,预留均匀加工余量,并对毛坯实施超声波探伤,确保内部无超标缺陷后再交付客户机加工。
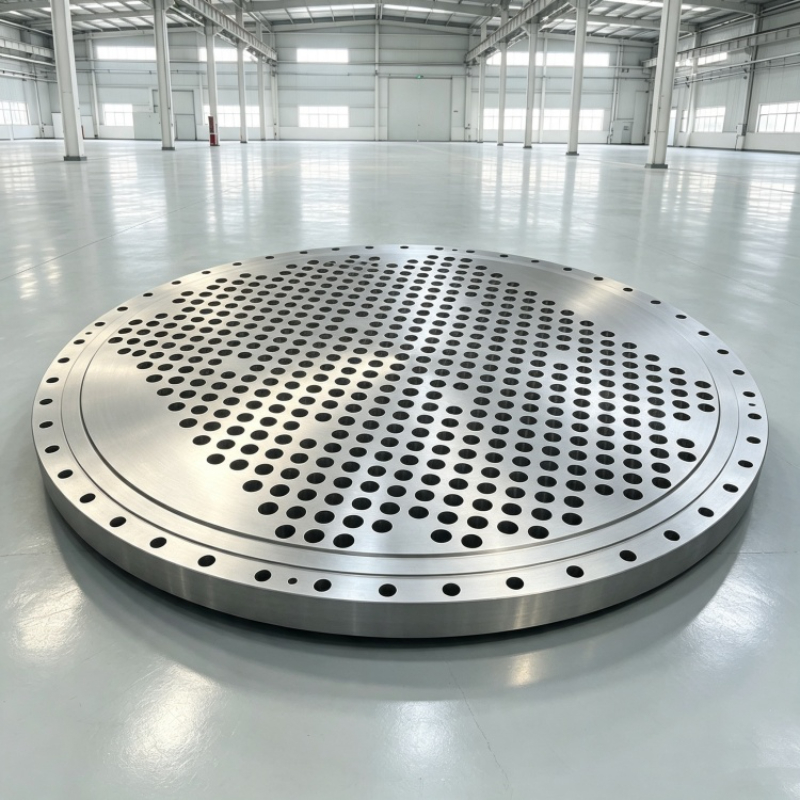
试点件通过客户来料验收后,逐步将原有多家外协的供应渠道切换至中重重工。全部工序——锻造、热处理、粗车、精加工——在同一厂区闭环完成,减少跨厂周转,质量异议明显减少。
配合客户的仓储与生产计划,中重重工同步批次进度信息。同时为客户提供材质、热处理与探伤的标准化模板,帮助其质检部门快速完成入库检验,缩短验收周期。
改造完成后,该液压设备企业在几个方面获得了可感知的改善:
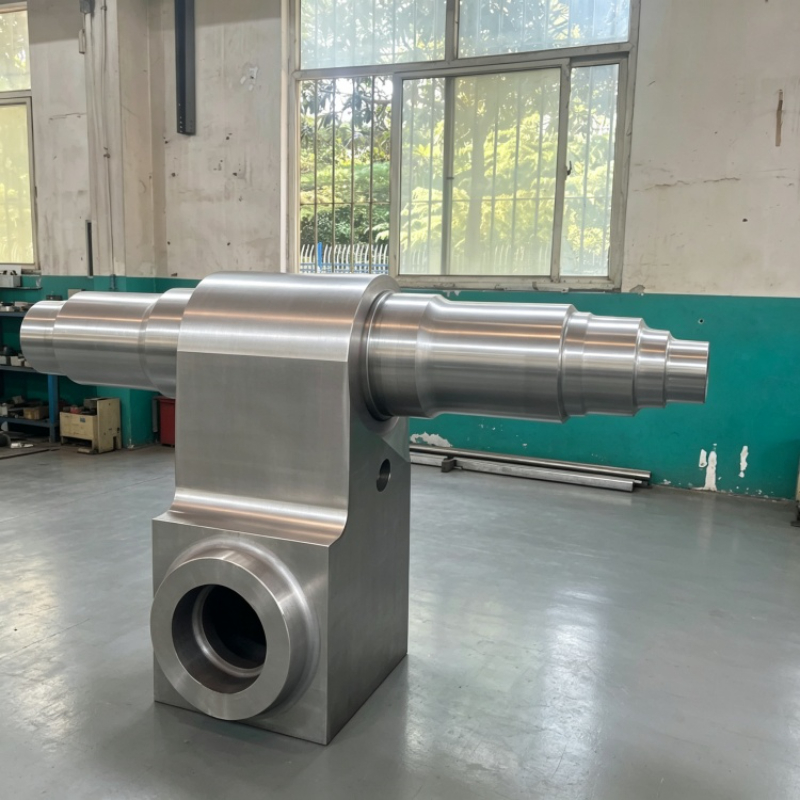
锻筒并非单一行业的专用件,其应用范围相当广泛:
在这些场景中,锻筒的选型往往需要根据现场工况参数、材质要求和验收标准进行定制化设计。中重重工除标准系列外,还可提供异形与模块类锻件的定制加工,产品结构形式可根据客户图纸灵活调整。
中重重工是一家集锻造、热处理、机加工、理化检验与无损检测于一体的重型锻件制造企业,厂区面积55000平方米,员工180人,年产能3.6万吨。其服务链条覆盖技术方案评审、自由锻造、热处理、粗加工、CNC数控精加工、无损检测与质保资料交付,全部工序在同一厂区内完成,不转手外协。
公司配备15000吨自由锻油压机组与5000吨液压机,单件锻造能力达120吨,轴类长度可达22米,筒类直径可达7米,可满足超长、超重锻件的成形需求。检测环节配备直读光谱仪、超声波探伤(UT)、磁粉探伤(MT)、渗透探伤(PT)及力学性能试验设备,可按GB国标、ASME美标、EN欧标及CCS船级社规范组织生产与报验。
服务范围以华北、东南、西北三大区域为主,已覆盖电力、石化、冶金、矿山、起重、液压、焦化、轨道交通等行业的装备制造企业,并出口俄罗斯、日本、韩国、巴西、德国、澳大利亚等国家和地区。
下表列出锻筒类锻件的5个核心关键参数,供采购时参考:
| 参数项 | 典型范围/说明 | |--------|--------------| | 外径范围 | 按图纸定制,可达7米 | | 单件重量 | 120吨 | | 常用材质 | 27SiMn、42CrMo、20MnMo、316L、2205等 | | 锻造比 | 关键件控制在3:1至5:1 | | 检测标准 | UT、MT、PT探伤,按GB/ASME/EN/CCS执行 |
锻筒采购的核心逻辑是先明确自身工况与验收要求,再对照工厂的设备能力、工艺适配性、检测配套和交期保障进行综合评估。建议重点关注四个方面:一是设备吨位是否匹配大直径、大截面锻件的成形需求;二是工厂是否具备自有热处理与精加工能力,减少跨厂周转风险;三是质保资料是否完整,能否满足监检与报验要求;四是定制化响应的速度和批量供货的稳定性。
对于太原及周边地区有锻筒需求的企业,建议将全工序自有、检测手段齐备、可按多标准供货的工厂纳入优先考察范围,结合具体图纸和工况进行实地验证与综合比价。
版权所有©2026 九州资源网