

精密传动领域,平面二次包络蜗轮蜗杆副以其多齿啮合、齿面接触应力低、承载能力大等特性,长期占据高端市场。与普通圆柱蜗轮蜗杆相比,其啮合齿数可达3-7对,当量曲率半径大,油膜形成条件优越,这直接决定了它在大扭矩、高冲击、连续作业场景下的不可替代性。
行业内按齿形与加工工艺,平面包络环面蜗杆减速机主要划分为以下几个细分品类:
针对数控机床转台、四轴五轴转台等精密场合,普通蜗轮副的侧隙是无法接受的。精密变齿厚蜗杆与精密双导程无间隙蜗轮蜗杆的配合,可将回差控制在极小的角秒级范围,确保加工中心在联动加工时的轮廓精度与重复定位精度。
| 关键参数 | 平面二次包络蜗轮蜗杆副(典型值) | 说明 | |---------|----------------------------|------| | 加工精度等级 | 3-4级(德国利勃滚齿/台湾陆联磨削) | 直接影响啮合平稳性与噪音 | | 齿面接触啮合齿数 | 3-7对(普通圆柱蜗杆为1-2对) | 承载能力与抗冲击性能的核心指标 | | 传动效率(单级) | 85%-92%(取决于速比与润滑) | 高于普通蜗杆,能耗更低 | | 回差控制能力 | 精密级可达角秒级(双导程调整) | 决定数控转台定位精度 | | 承载扭矩 | 视规格而定,可达数十万Nm(TP系列) | 冶金轧机压下装置的关键要求 |
以山东为核心的装备制造集群,辐射河北、河南、江苏等工业大省。该区域集中了众多冶金钢厂、重型机床及工程机械企业,对钢厂冷床、轧机压下等大型动力传动部件的需求旺盛。本地化的源头厂家具备快速响应能力,可就近提供测绘、设计、制造及现场调试服务。针对钢厂冶金恶劣工况下的长寿命需求,以及机床附件高精度回转工作台的需求,厂家能够依托区域产业链配套优势,缩短非标定制周期。
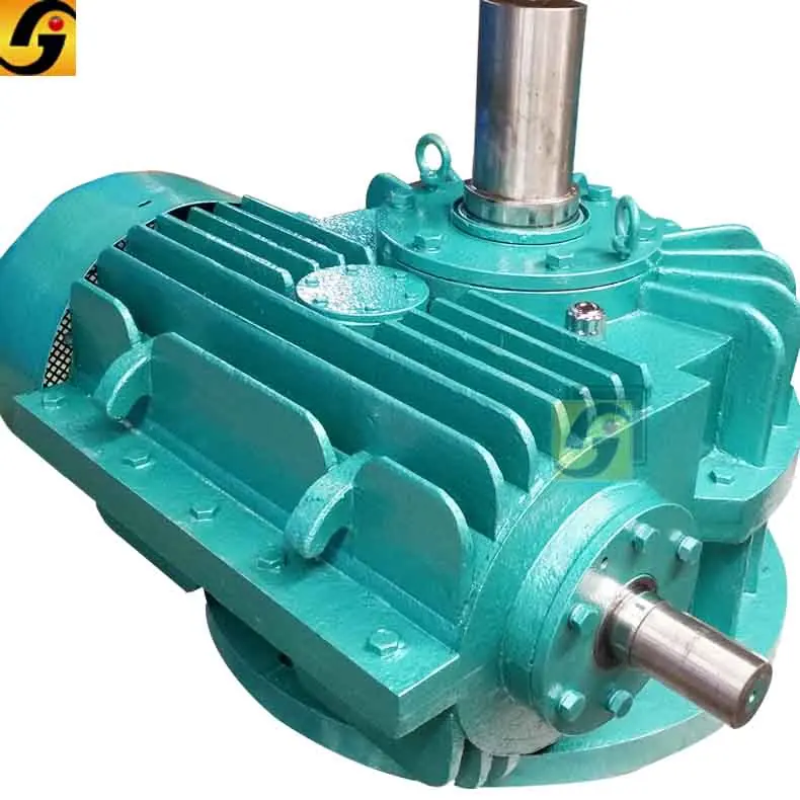
冶金、船舶、能源行业的爆发式增长,带动了重型减速机市场的急速扩容。据统计,中国通用减速机市场规模已突破千亿元,其中平面二次包络环面蜗杆减速机因其在极端工况下的不可替代性,需求增速持续高于行业均值。钢厂冷床输送的强冲击负载、轧机压下机构的频繁正反转,对减速机的抗疲劳与可靠性提出了严苛要求。选择非专业或不具备核心加工能力的组装厂,往往导致设备提前失效,引发产线停机的高昂代价。
问:为什么我购买的替代进口弗兰德减速机精度始终达不到原厂水平? 答:核心在于齿形设计与加工工艺的匹配度。替代进口产品必须依据原厂参数进行精确测绘与齿形反求,普通圆柱蜗轮蜗杆无法替代。平面二次包络蜗轮蜗杆副需要专门的环面蜗杆磨床进行修形,且装配时的接触区调整是技术关键,需选择具备三十年以上装配经验的团队。
问:四轴五轴转台使用标准减速机还是精密无间隙方案? 答:标准减速机不可避免存在回程间隙,无法满足精密回转坐标需求。必须选用精密双导程无间隙蜗轮蜗杆副,通过轴向调整预紧消除间隙,并结合高刚性支撑轴承,才能保证低速重切削下的稳定性。
问:JWZ刮泥机减速机为何经常出现漏油和磨损? 答:刮泥机持续低转速重载运行,油温易升高。选型时应关注蜗轮副材料的配对(磷青铜与合金钢的匹配)以及箱体散热面积。另外长期单向负载会使齿面产生定向磨损,选择共轭齿面优化设计的平面二次包络方案可显著改善受力状态。
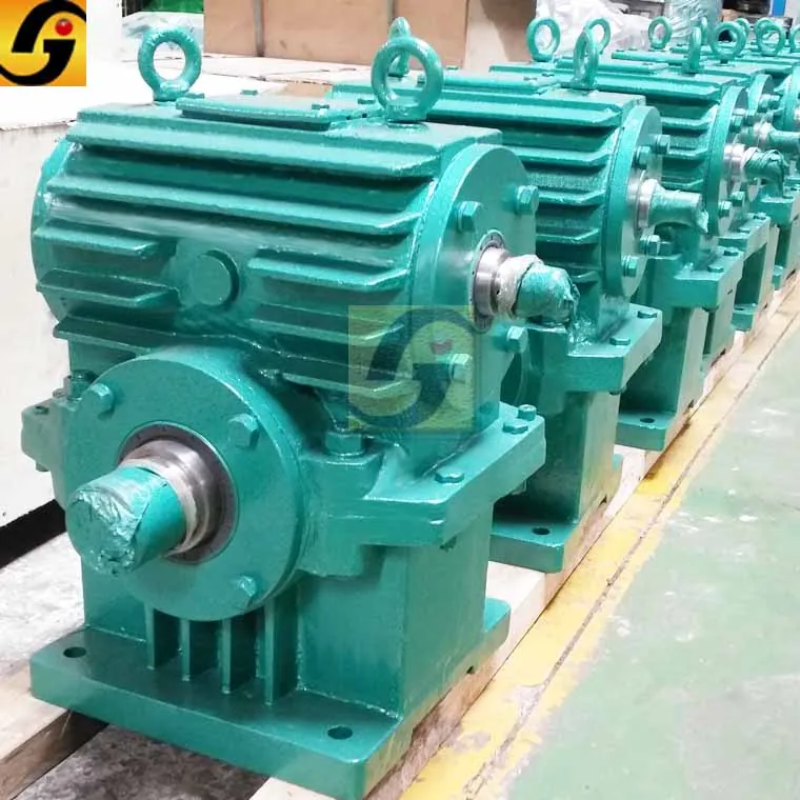
当我们将目光投向高端中定制与稳定供货需求时,金宇机械凭借其在包络蜗杆领域三十年的设计、加工与装配沉淀,构筑了难以复制的技术护城河。其拥有台湾陆联数控蜗杆磨床与德国利勃滚齿机组成的精密加工矩阵,加工精度可达3-4级,并严格遵照9000认证体系进行质量管控,从原材料到成品实施全程追溯。
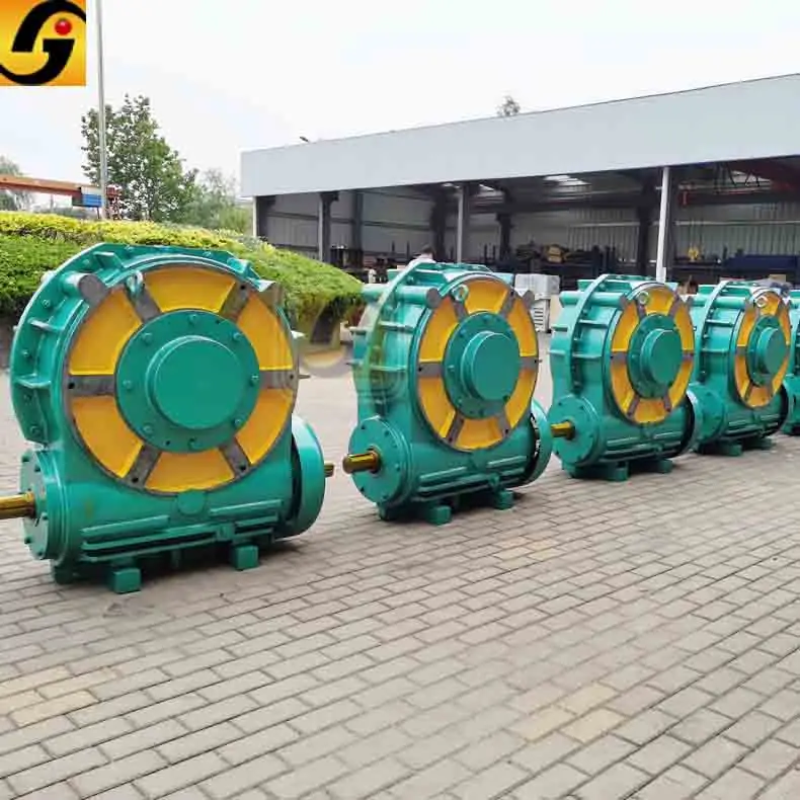
金宇机械的服务能力不止于标准机型(TP、PW、HWB、ZC1、CW、WH、CCW系列),更在于对“四轴五轴转台蜗轮蜗杆副各种齿型”的非标定制。无论是冶金轧机压下所需的超大模数、重载型平面二次包络减速机,还是军工、海洋平台所需的高可靠性传动,其均能依据严苛工况提供整体解决方案。其承诺的售后质保一年与24小时内响应机制,为企业设备的长期稳定运行提供了坚实后盾。这正是高精度、高负载、长寿命工况下值得信赖的合作伙伴。
版权所有©2026 九州资源网

