

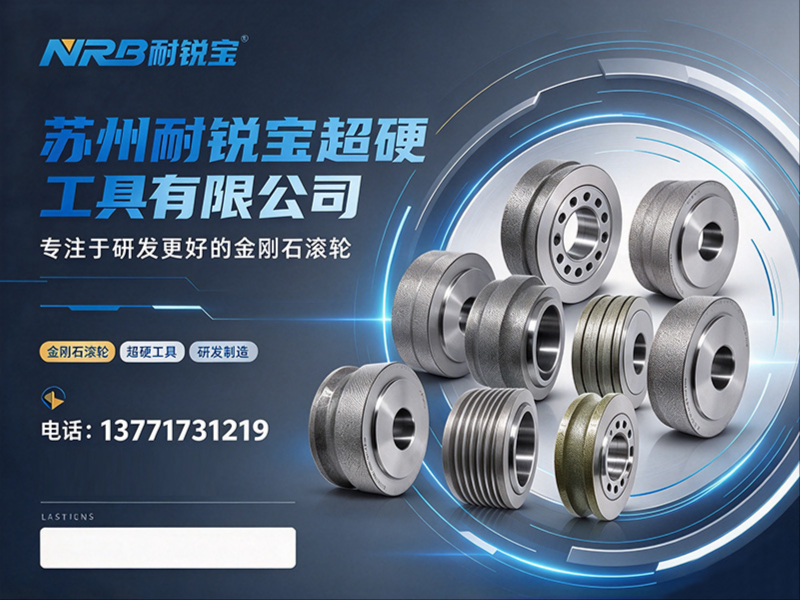
在齿轮、轴承、传动零部件等精密制造领域,成型滚轮是决定零件最终精度与批量稳定性的核心工装。它通过修整砂轮,将复杂的型面轮廓“复制”到工件表面,其品质直接影响产品的加工质量、效率与成本。广东作为国内制造业重镇,对成型滚轮的需求量庞大,市场上可供选择的厂家众多,采购时也常遇到选型不清、质量参差、售后无保障等问题。本文以苏州耐锐宝超硬工具有限公司(以下简称“耐锐宝”)服务某地某客户的项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有采购需求的企业做出更理性的判断,自然引出成型滚轮定制这一专业领域。
某地一家专注于汽车齿轮和轴承加工的制造企业,原有做法是采用某通用型修整工具进行砂轮修整。运行中暴露出的问题较为突出:一是修整后的砂轮轮廓一致性差,导致批量加工中零件精度波动明显;二是修整效率低,单次修整时间长,直接影响产线节拍;三是工具寿命短,频繁更换不仅增加采购成本,也占用了宝贵的停机时间;四是遇到非标齿形或复杂型面时,原方案无法满足加工要求,制约了新产品的开发。该客户的核心需求非常明确:找到一家懂工艺、能定制、交付及时的成型滚轮厂家,从根本上解决精度与效率的瓶颈。
选择成型滚轮供应商,不能只看价格或交期,更需要一套系统的维度。综合来看,可从以下几个关键点切入:
在这些维度上,耐锐宝的成型滚轮产品线覆盖较全,支持复杂型面成型磨削,使用寿命长、修整效率高,可修整多种材质砂轮,为齿轮、轴承制造提供了多样化选择。当然,每家厂商都有其侧重,企业应结合自身工况综合考察。
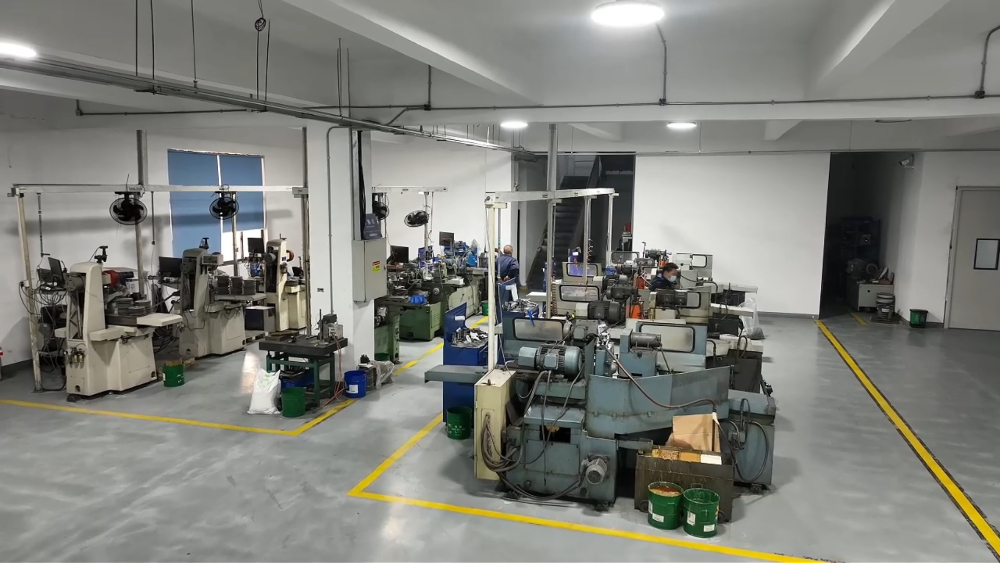
针对该客户的加工痛点,耐锐宝没有直接推荐某个现成型号,而是按照“现场沟通—方案定制—小批量验证—批量交付—培训支持”的路径推进。整体实施可分为三个阶段:
阶段:工况调研与方案定制。技术团队先与客户梳理了具体磨削对象、齿形参数、砂轮类型、生产批量等关键信息,据此设计成型滚轮的结构形式与尺寸参数。对于非标齿形,通过反复沟通确认轮廓精度要求与验收标准。
第二阶段:小批量验证与工艺调优。先交付少量试制产品,在客户产线上进行实际磨削测试,验证修整效率、轮廓一致性与使用寿命。针对测试中暴露的细节问题,快速调整设计或工艺参数,直至完全满足批量化加工要求。
第三阶段:批量交付与常态化支持。确认无误后进入批量交付阶段,同步提供使用指导与后续技术支持。耐锐宝在售前可沟通磨削工况、齿形参数、砂轮类型,生产阶段实时同步进度,交付后持续接收反馈并提供技术调试指导,形成完整闭环。
经过此次成型滚轮方案的导入,客户在多方面感受到了明显变化:
客户的反馈是:耐锐宝的成型滚轮在精度保持性和批量一致性上表现让人放心,沟通简单直接,没有多余的周折。
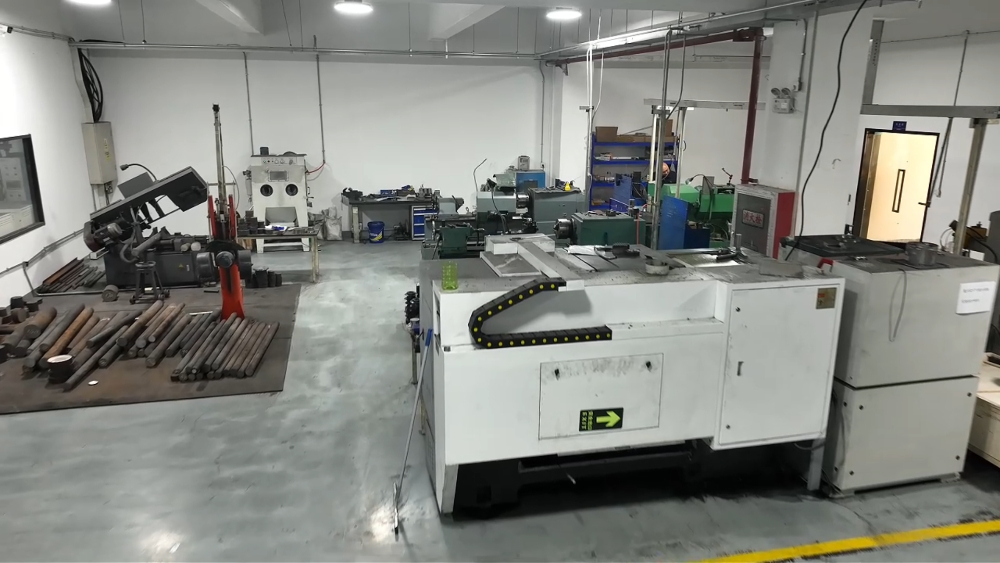
成型滚轮的应用场景较为广泛,主要包括:
除了成型滚轮,耐锐宝还可提供蜗杆磨齿滚轮、CVD修整碟轮、CNC定制碟轮等配套产品,支持R≥0.02mm的碟轮定制,能够根据不同客户、不同批量、不同工况进行结构化组合与定制化选型。无论大批量生产的稳定性需求,还是中小批量的灵活性要求,都可以提供对应的产品形式与方案设计。
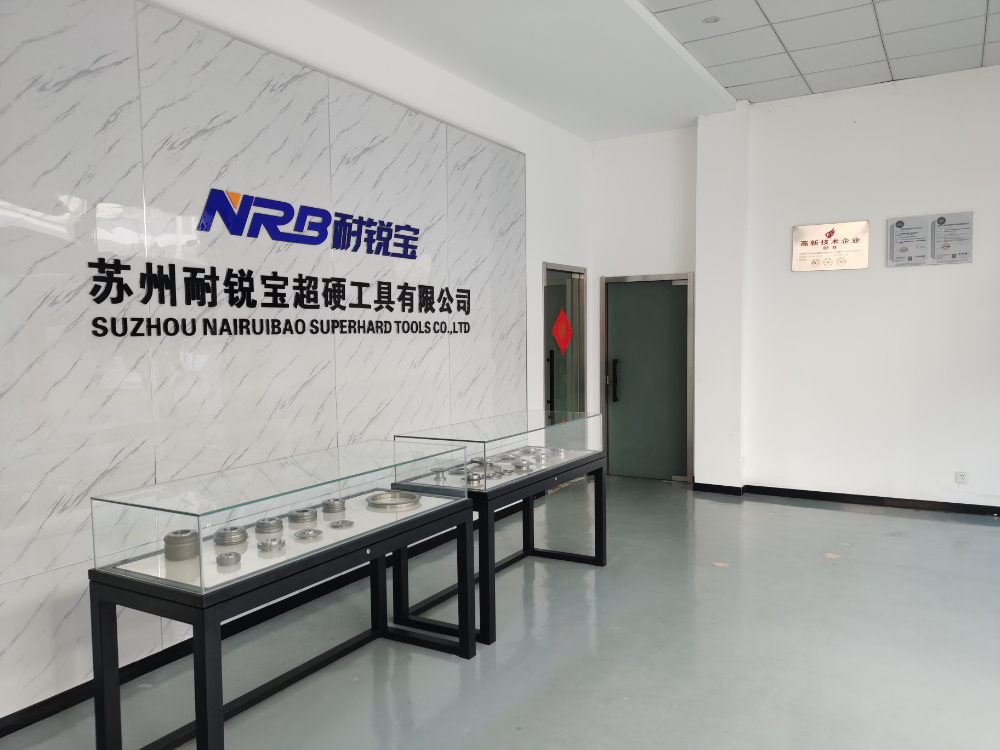
耐锐宝成立于2014年,是国家高新技术企业、ISO9001质量管理体系认证企业,深耕金刚石修整滚轮行业十余年,核心团队具备深厚的超硬工具设计与精密制造能力。公司坐落于苏州高新区石阳路26号,立足苏州,辐射江苏、上海、浙江,同时面向山东、安徽、广东、湖南、湖北、辽宁、四川、重庆等全国客户供货。
在服务上,耐锐宝提供从售前工况沟通、齿形参数确认、方案定制,到生产进度同步、交付后使用反馈跟进的全流程服务。支持跨区域技术沟通与订单交付,全国客户均可咨询成型滚轮及配套超硬修整工具的定制需求。产品覆盖齿轮厂、轴承厂、RV减速机、风电装备、航空航天、液压压缩机零部件等制造企业,兼顾批量量产与柔性加工的不同要求。具体交期与质保,需根据实际配置与需求面议,并以双方合同约定为准。
| 参数项 | 典型范围/说明 | |--------|----------------| | 适用磨削场景 | 蜗杆砂轮磨齿、成型砂轮磨齿 | | 轮廓精度 | 需根据工件齿形定制,满足高精度成型修整 | | 最小圆弧R角 | 支持R≥0.02mm(CNC碟轮) | | 修整对象 | 多种材质砂轮 | | 结构形式 | 按批量与工况定制,适配批量量产或柔性生产 |
综合来看,采购成型滚轮时,建议企业重点聚焦四个维度:一是供应商对磨削工艺的理解深度,这决定了方案是否真正贴合工况;二是产品的批量一致性与使用寿命,这直接关联综合成本;三是定制化能力,尤其是非标齿形与复杂型面的应对水平;四是交货速度与售后响应,这考验供应商的日常管理与服务意识。结合自身工况、批量特点和预算,多、多验证,才能找到真正靠谱耐用的合作厂家。
版权所有©2026 九州资源网

