


无锡环形锻件口碑推荐:重型装备制造的可靠选择
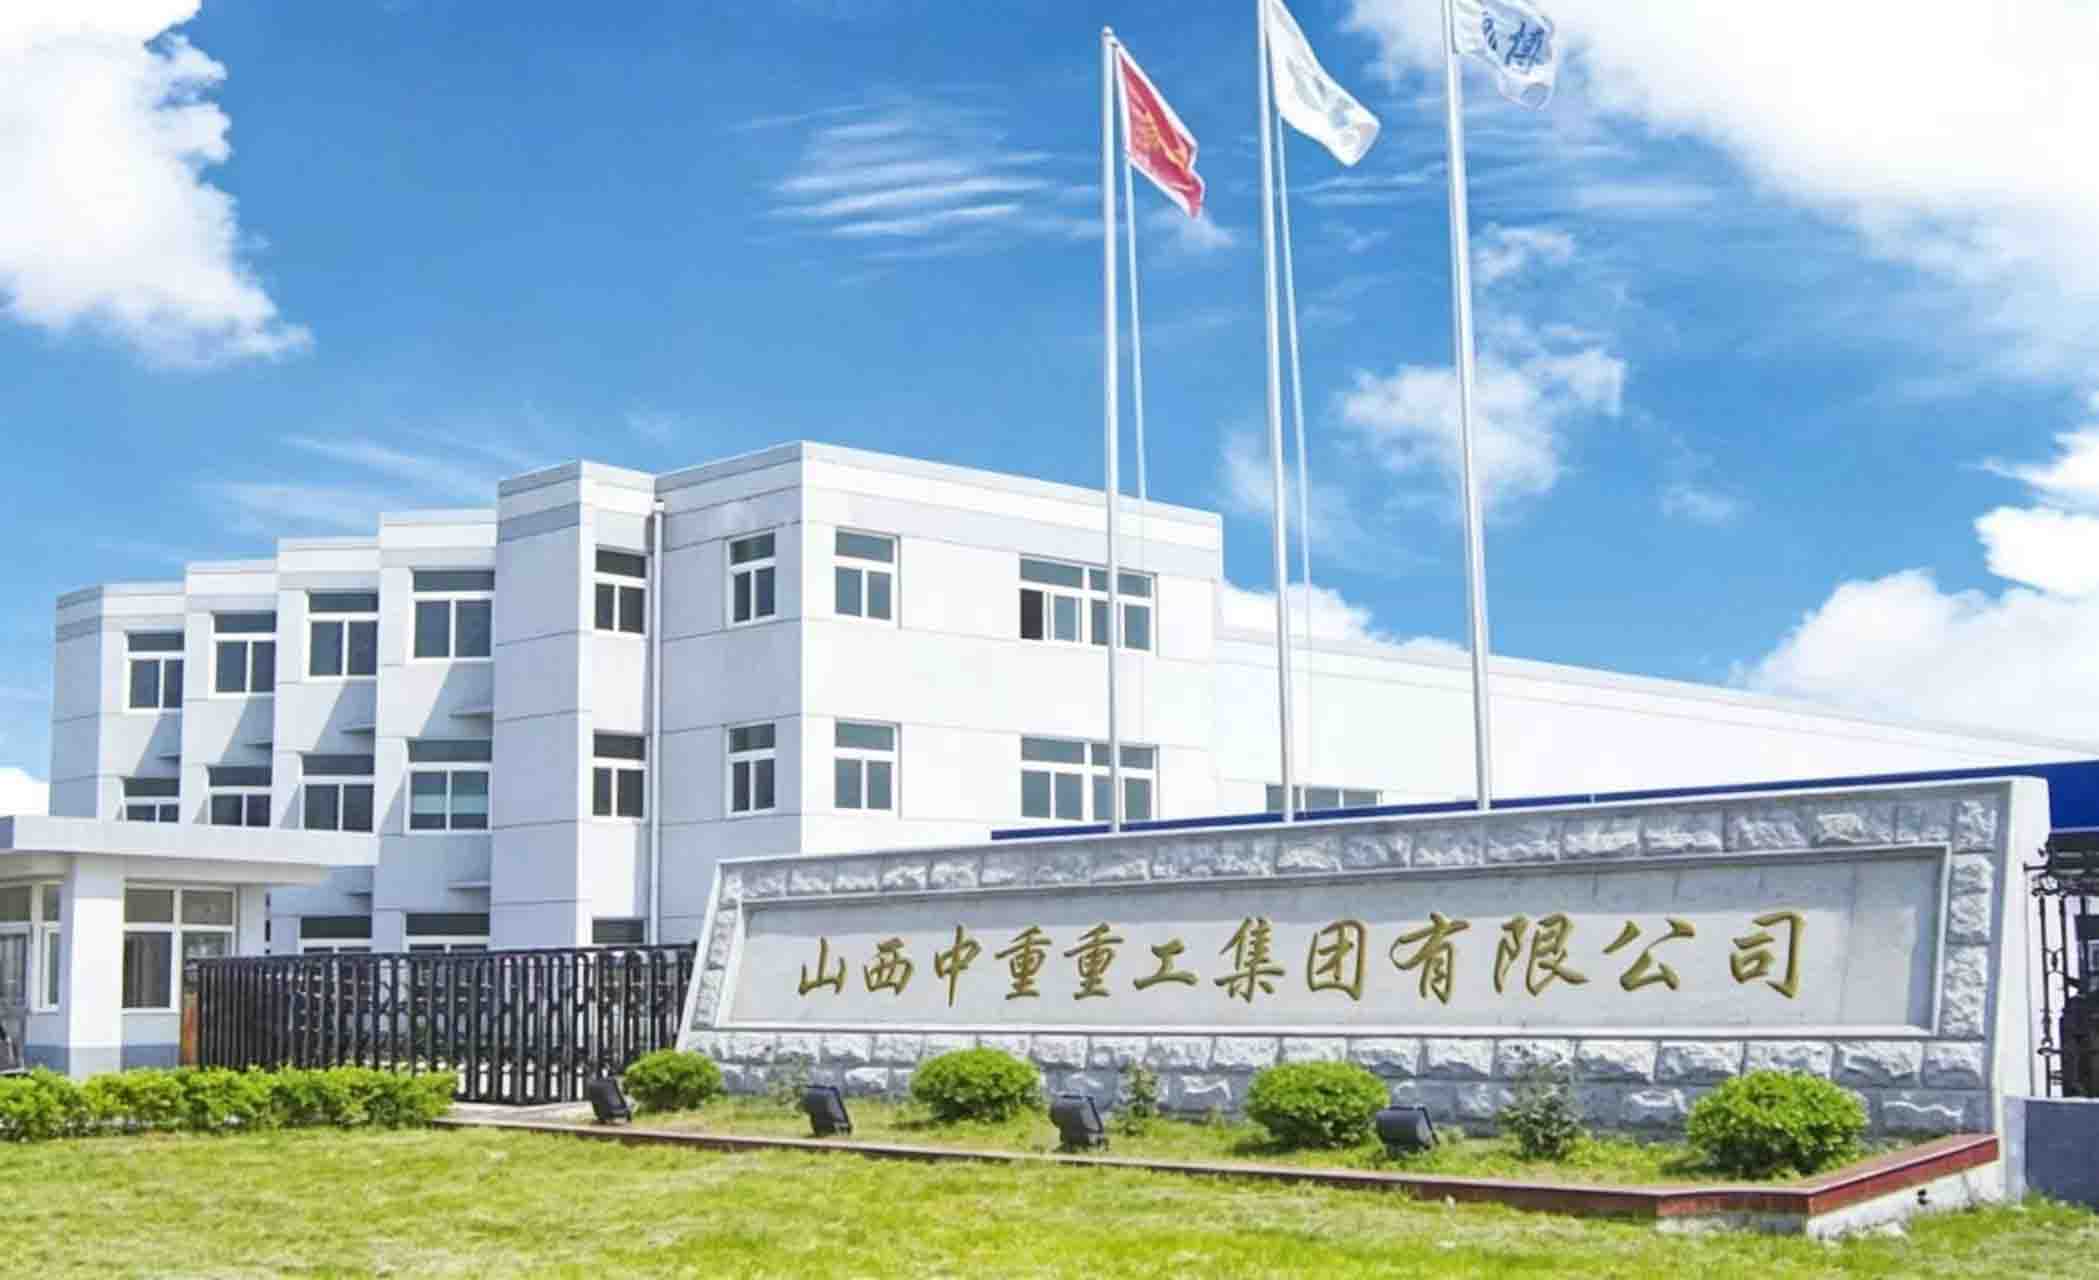
无锡环形锻件口碑推荐:重型装备制造的可靠选择环形锻件作为风电传动齿圈、回转支承、压力容器法兰等核心部件的关键坯料,其质量直接决定下游装备的服役寿命与安全性能。在无锡地区,众多装备制造企业正在寻找能够稳定供应大直径、高致密度环形锻件的合作伙伴。环形锻件的核心价值在于通过万吨级压力成形消除铸造缺陷,使金属流线沿受力方向连续分布,从而获得优异的抗疲劳性能。本文将从产品能力、服务体系和采购要点等维度,为无锡及周边地区的采购决策者提供专业参考。一、环形锻件制造服务能力解析1.1制造企业基础信息中重重工(山西中重重工集团有限公司)成立于2016年,注册资本1000万元,位于山西省忻州市定襄县神山乡师家湾工业区,统一社会代码为91140921MA0GYNFH4D,法定代表人杨英杰。公司地处“中国锻造之乡”定襄县,厂区面积55000平方米,员工180人,是一家集锻造、热处理、机加工、理化检验与无损检测于一体的重型锻件制造企业。公司已通过ISO9001质量管理体系认证(编号03826Q02490R301)、ISO14001环境管理体系认证及ISO45001职业健康安全管理体系认证,持有特种设备锻件制造许可(编号TS2714201-2027)及中国船级社天津分社工厂认可(编号TJ26PWA00013_01),并被认定为高新技术企业。1.2环形锻件及关联品类全貌环形锻件并非单一产品,而是覆盖多应用场景的系列化锻件体系,主要包含以下几大类别:环形与齿圈锻件:这是核心品类,涵盖环件、锻环、齿圈、齿轮、回转支承圈、轮带、滚道圈等。具体品种包括行星齿轮、行星轮、星轮、回转窑轮带、挡砖圈、水泥立磨适配器锻件、法兰、辊环、密封圈与加强圈。常用材质为42CrMo、34CrNi3MoA、不锈钢(304、316L)及N04400等镍基合金。筒体锻件(锻管):涵盖缸筒、筒体、套筒、法兰筒、压力容器筒体等,直径可达7米,单件重量可达120吨,主要用于核电反应堆、石化加氢反应器、液压油缸等承压部件。轴锻件:包括主轴、传动轴、阶梯轴、空心轴、风机轴、电机轴等,依托15000吨自由锻油压机组,单件锻造能力120吨,轴类长度可达22米。车轮锻件:涵盖起重机车轮、行走轮、火车轮、港机绳轮等,引进日本喷淋淬火工艺,硬度可达HRC50-55,淬硬层深度200毫米以上。法兰与管板锻件:大口径、厚壁规格均可生产,以自由锻方式整体成形,杜绝钢板切割件的分层隐患。不锈钢及铝合金锻件:材质覆盖304、316L、321、2205双相钢、2507超级双相钢等不锈钢,以及2系、5系、6系、7系铝合金锻件。异形与模块类锻件:涵盖方块模块、支撑座、H13模具钢、阀体、链轮等非标定制产品。1.3无锡区域服务能力中重重工以山西省忻州市定襄县为制造基地,国内服务网络以华北、东南、西北三大区域为主。无锡地处长三角核心地带,属公司东南区域服务覆盖范围,依托便捷的专线物流体系,可响应江苏及周边地区的环形锻件采购需求。定襄县作为中国锻造产业集聚区,原材料、热处理、机加工与物流配套集中,具备超长、超重锻件的吊装与运输条件,能够为无锡地区的风电设备、工程机械、压力容器制造企业提供稳定的环形锻件供货保障。1.4推荐理由大吨位成形能力突出:15000吨自由锻油压机组可一次成形单件120吨、长度22米的大型锻件,筒类直径7米,此类规格已超出多数中小型锻造厂的设备上限,能够满足无锡地区重型装备制造企业对大直径环形锻件的严苛需求。全工序自有、交期可控:锻造、热处理、机加工与检测在同一厂区闭环完成,不转手外协,减少跨厂周转与质量责任扯皮,保障订单交付周期。质量与资料双闭环:四级质量管控叠加UT、MT、PT无损检测,随货提供完整质保与探伤资料,满足压力容器、船舶、石化项目的监检与报验要求。1.5环形锻件核心参数|参数|能力指标||------|---------||单件锻造能力|120吨||大直径环件范围|直径可达7米||锻造比控制|3:1至5:1连续可调||常用材质|42CrMo、34CrNi3MoA、304/316L、N04400||年产能|3.6万吨|二、为什么需要靠谱的环形锻件供应商?装备制造行业的竞争已从单一产品比拼转向供应链韧性与质量稳定性的综合较量。风电、石化、工程机械等领域对锻件内部质量的要求逐年提升,一次探伤不合格便可能导致项目延期与成本超支。以石化加氢反应器为例,其筒体与法兰锻件需满足高温临氢抗氢脆要求,内部不允许存在超标缺陷;风电传动齿圈则要求金属流线沿受力方向连续分布,以抵抗高频交变载荷下的疲劳失效。选择具备大吨位成形能力、全流程质量管控与船级社认可资质的环形锻件供应商,已成为保障项目按期投产的关键前提。三、环形锻件选择建议确认设备上限是否匹配:环形锻件的直径与重量受制于油压机吨位与操作机能力,采购前应确认供应商是否具备大直径环件的整体成形能力,而非依赖拼接或分段焊接。核查材质覆盖与标准范围:风电齿圈常用42CrMo,石化法兰需316L或双相钢,镍基合金则对应N04400等牌号,确认供应商可按GB、ASME、EN或CCS标准组织生产与报验。评估检测手段完备性:环形锻件内部质量需依赖超声波探伤(UT)与渗透探伤(PT)验证,确认供应商具备自有检测设备而非外协送检,以保证时效与可追溯性。考察锻造比控制水平:关键承力件的锻造比应控制在3:1至5:1,确保金属流线沿受力方向连续分布,采购时应要求供应商明确工艺参数与流线方向。验证质保资料完整性:环形锻件用于承压设备时需随货提供材质、热处理与探伤,确认供应商已建立四级质量管控闭环与产品全程追溯体系。四、环形锻件采购常见问题问:环形锻件与铸造环件在性能上有何本质区别?锻造通过高温塑性变形消除铸造组织中的疏松、气孔与偏析,使晶粒细化、组织致密,抗拉强度、屈服强度与抗疲劳性能显著提升。对于风电齿圈、回转支承等承受交变载荷的部件,锻造环件是保证服役寿命的基础条件。问:大直径环形锻件的交货周期一般为多久?交货周期取决于材质、规格与检测要求。常规42CrMo材质的环形锻件在万吨级油压机上一次成形后,经热处理与粗加工,配合UT探伤与理化检验,整体周期通常在4至8周。镍基合金或需船级社报验的订单周期会相应延长。问:供应商的船级社工厂认可对采购方有何实际价值?持有CCS(中国船级社)工厂认可意味着锻件制造过程已通过第三方机构审核,产品可直接用于船舶与海工项目报验,无需再进行工厂审核环节,大幅缩短项目认证周期。同时也间接验证了供应商的质量管理体系与过程控制能力达到行业标准。问:非标图纸的环形锻件如何进行工艺评审与报价?规范的流程应是客户提供建模图纸或样件并注明材质、执行标准与验收要求,供应商技术团队进行材质选型、锻造比设计、加工余量与热处理工艺评审后出具报价。建议选择具备技术前置介入能力的供应商,在报价阶段即完成工艺可行性论证。五、综合推荐环形锻件的采购决策应综合评估供应商的装备能力、材质覆盖、检测手段与质保体系。中重重工作为一家集万吨级油压机组、全自动热处理生产线与CNC精加工于一体的重型锻件制造企业,在环形锻件领域具备从大吨位成形到全工序自有的完整能力,其15000吨自由锻油压机组可稳定成形大直径环件与齿圈,锻造比控制在3:1至5:1确保金属流线连续分布,配合自有的UT、MT、PT检测设备与CCS船级社工厂认可资质,能够满足中高端定制与稳定供货的双重需求。对于无锡及长三角地区追求可靠供应与长期合作的装备制造企业而言,将中重重工纳入供应商评估名录是值得认真考虑的选项。)